
एल्युमीनियम वेल्डिंग तार निर्माता तार की गुणवत्ता को कैसे नियंत्रित करते हैं?
उपयोग के लिए तैयार होने से पहले एल्यूमीनियम वेल्डिंग तार कई उत्पादन चरणों से गुजरता है। कच्चे माल की स्थिति, मिश्र धातु की स्थिरता, तैयार तार का व्यास, सतह की स्थिति, और तार के घाव का तरीका सभी अंतिम उत्पाद को प्रभावित कर सकते हैं। एक चरण में किया गया परिवर्तन बाद के प्रसंस्करण या फीडिंग के दौरान भी ध्यान देने योग्य हो सकता है।
एल्युमीनियम वेल्डिंग वायर निर्माताओं के लिए, गुणवत्ता नियंत्रण तार के अंतिम रूप तक पहुंचने से पहले ही शुरू हो जाता है। इसमें शुरुआत में सामग्रियों की जांच करना, उत्पादन की स्थिति को सुसंगत रखना, संसाधित होने पर तार का निरीक्षण करना और शिपमेंट से पहले तैयार उत्पाद की जांच करना शामिल है। ये कदम खरीदारों को यह मूल्यांकन करने का एक स्पष्ट तरीका भी देते हैं कि उन्हें प्राप्त उत्पाद खरीदारी के दौरान चर्चा की गई आवश्यकताओं से मेल खाता है या नहीं।
निर्माता एल्युमीनियम कच्चे माल को कैसे नियंत्रित करते हैं?
कच्चे माल का नियंत्रण एल्यूमीनियम वेल्डिंग तार उत्पादन का प्रारंभिक बिंदु है। प्रसंस्करण शुरू होने से पहले, निर्माताओं को यह पुष्टि करनी होगी कि आने वाली एल्यूमीनियम सामग्री इच्छित तार के लिए सामग्री आवश्यकताओं से मेल खाती है। सामग्री की स्थिति इस बात पर प्रभाव डाल सकती है कि यह बाद के प्रसंस्करण चरणों से कितनी आसानी से गुजरती है।
इस स्तर पर दृश्य जाँच उपयोगी होती है। सतह का संदूषण, असामान्य निशान, या सामग्री की स्थिति में परिवर्तन यह संकेत दे सकता है कि अतिरिक्त निरीक्षण की आवश्यकता है। जब एक ही उत्पादन सुविधा में कई एल्यूमीनियम सामग्रियों को संभाला जाता है तो सामग्री की पहचान भी महत्वपूर्ण होती है।
एल्युमीनियम वेल्डिंग वायर निर्माताओं के लिए, आने वाली सामग्री को अलग रखने और उचित रूप से पहचानने से उत्पादन के दौरान विभिन्न सामग्रियों के मिश्रण की संभावना कम हो सकती है। प्रत्येक सामग्री बैच से जुड़े रिकॉर्ड भी बाद में कोई प्रश्न आने पर तैयार उत्पाद के स्रोत का पता लगाना आसान बना सकते हैं।
उत्पादन शुरू होने से पहले कई बिंदुओं की जाँच की जा सकती है:
- सामग्री की पहचान और आवश्यक मिश्र धातु प्रकार
- सामान्य सतह की स्थिति
- आने वाली सामग्री की स्वच्छता
- आपूर्ति की गई सामग्री और उत्पादन आवश्यकताओं के बीच स्थिरता
- पहचान एवं भंडारण की व्यवस्था
कच्चे माल का भंडारण भी ध्यान देने योग्य है। एल्युमीनियम सामग्री को अनावश्यक संदूषण से बचाया जाना चाहिए और इस तरह से संभाला जाना चाहिए कि विभिन्न सामग्रियां स्पष्ट रूप से अलग रहें। इस स्तर पर अच्छा संगठन निम्नलिखित उत्पादन चरणों को नियंत्रित करना आसान बनाता है।
उत्पादन के दौरान मिश्र धातु की स्थिरता कैसे बनाए रखी जाती है?
एक बार जब कच्चा माल स्वीकार कर लिया जाता है, तो अगली चिंता पूरे उत्पादन के दौरान सामग्री की संरचना को एक समान बनाए रखने की होती है। विभिन्न एल्यूमीनियम वेल्डिंग अनुप्रयोगों के लिए अलग-अलग तार संरचना की आवश्यकता हो सकती है, इसलिए पूरे ऑर्डर में सही सामग्री का उपयोग करना महत्वपूर्ण है।
प्रसंस्करण शुरू होने से पहले उत्पादन टीम को सामग्रियों की स्पष्ट पहचान की आवश्यकता होती है। जब एक ही सुविधा में विभिन्न प्रकार के तार का उत्पादन किया जाता है, तो उचित लेबलिंग और पृथक्करण गलत सामग्री को गलत उत्पादन मार्ग में प्रवेश करने से रोकने में मदद कर सकता है।
सामग्री की स्थिरता इस बात पर भी निर्भर करती है कि उत्पादन बैचों का प्रबंधन कैसे किया जाता है। आने वाली सामग्री में बदलाव बाद के प्रसंस्करण व्यवहार को प्रभावित कर सकता है, जबकि खराब पहचान समान दिखने वाले उत्पादों के बीच भ्रम पैदा कर सकती है।
| उत्पादन चरण | जांचने योग्य मुख्य बिंदु | जाँच का कारण |
| सामग्री प्राप्त करना | भौतिक पहचान | यह पुष्टि करता है कि इच्छित सामग्री उत्पादन में प्रवेश करती है |
| सामग्री की तैयारी | पृथक्करण और लेबलिंग | सामग्री मिश्रण को रोकने में मदद करता है |
| प्रसंस्करण | लगातार संभालना | उत्पादन की स्थिति को स्थिर रखता है |
| तैयार तार | सामग्री की पहचान | तैयार उत्पाद को उसके उत्पादन रिकॉर्ड से जोड़ता है |
एल्युमीनियम वेल्डिंग वायर निर्माताओं के लिए, स्पष्ट रिकॉर्ड बनाए रखना उपयोगी है क्योंकि मिश्र धातु की स्थिरता कोई ऐसी चीज़ नहीं है जिसे हमेशा केवल उपस्थिति से आंका जा सकता है। प्रत्येक उत्पाद को सही सामग्री आवश्यकताओं के साथ जोड़े रखने के लिए दस्तावेज़ीकरण, सामग्री पहचान और उत्पादन रिकॉर्ड एक साथ काम करते हैं।
यह तब भी मायने रखता है जब बार-बार ऑर्डर दिए जाते हैं। स्पष्ट रिकॉर्ड उत्पादन टीम को पहले के शिपमेंट के साथ केवल दृश्य तुलना पर निर्भर रहने के बजाय सहमत सामग्री आवश्यकताओं को वापस संदर्भित करने की अनुमति देते हैं।
एल्यूमीनियम वेल्डिंग तार निर्माता तार के व्यास को कैसे नियंत्रित करते हैं?
सामग्री तैयार होने के बाद, इसे आवश्यक व्यास के साथ तार में संसाधित किया जाता है। इस चरण में सावधानीपूर्वक नियंत्रण की आवश्यकता होती है क्योंकि एक तार जो आकार में स्पष्ट रूप से बदलता है वह फीडिंग के दौरान अलग व्यवहार कर सकता है।
तार खींचने से सामग्री धीरे-धीरे आवश्यक आकार में कम हो जाती है। प्रक्रिया की निगरानी की जानी चाहिए ताकि तार निर्दिष्ट सीमा के भीतर रहे। उपकरण की स्थिति, सामग्री व्यवहार और प्रसंस्करण समायोजन सभी अंतिम व्यास को प्रभावित कर सकते हैं।
अंत तक प्रतीक्षा करने के बजाय उत्पादन के दौरान तार की जाँच करने से परिवर्तनों को पहले पहचानने में मदद मिल सकती है। यदि कोई असामान्य भिन्नता दिखाई देती है, तो अधिक सामग्री प्रभावित होने से पहले उत्पादन कर्मचारी संबंधित प्रसंस्करण चरण का निरीक्षण कर सकते हैं।
व्यास नियंत्रण में आम तौर पर कई व्यावहारिक चरण शामिल होते हैं:
- प्रसंस्करण के दौरान उपयुक्त बिंदुओं पर तार की जाँच करना
- आवश्यक विशिष्टता के साथ माप की तुलना करना
- केवल स्पष्ट दोषों के बजाय क्रमिक परिवर्तनों पर नजर रखें
- पैकेजिंग से पहले तैयार कॉइल का निरीक्षण करना
- प्रासंगिक उत्पादन बैच के साथ माप रिकॉर्ड को जोड़े रखना
फीडिंग उपकरण के माध्यम से तार जिस तरह से चलता है, उससे एक स्थिर व्यास भी जुड़ा होता है। इस कारण से, आयामी नियंत्रण केवल दिखावे का मामला नहीं है। यह बाद में उपयोग के दौरान पूर्वानुमानित हैंडलिंग बनाए रखने का हिस्सा है।
एल्युमीनियम वेल्डिंग तार में सतह की गुणवत्ता क्यों मायने रखती है?
एल्यूमीनियम वेल्डिंग तार की सतह उपयोग के दौरान फीडिंग घटकों और आसपास के वातावरण के सीधे संपर्क में आती है। इसलिए इसकी स्थिति इस बात पर प्रभाव डाल सकती है कि तार कितनी आसानी से चलता है और वेल्डिंग प्रक्रिया में कितनी सफाई से प्रवेश करता है।
सामग्री की हैंडलिंग, ड्राइंग, वाइंडिंग या भंडारण के दौरान सतह संबंधी समस्याएं विकसित हो सकती हैं। तैयार तार को पैक करने से पहले खरोंच, अवशेष, गंदगी और अवांछित सतह परिवर्तनों की पहचान की जानी चाहिए।
सतही निरीक्षण आयामी जांच के साथ-साथ किया जा सकता है। उपयुक्त प्रकाश व्यवस्था के तहत तार को देखने से दृश्यमान निशानों की पहचान करने में मदद मिल सकती है, जबकि सफाई और प्रबंधन प्रक्रियाओं से उत्पादन के दौरान संदूषण की संभावना कम हो सकती है।
सतह की गुणवत्ता पर विचार करते समय निम्नलिखित संबंध उपयोगी है:
सामग्री प्रबंधन → प्रसंस्करण → सतह की स्थिति → भोजन व्यवहार
प्रत्येक चरण अगले चरण को प्रभावित कर सकता है। यदि कोई तार एक परिहार्य सतह समस्या के साथ उत्पादन छोड़ देता है, तो वह समस्या तब अधिक ध्यान देने योग्य हो सकती है जब तार को उपकरण के माध्यम से खिलाया जा रहा हो।
एल्युमीनियम वेल्डिंग वायर निर्माताओं के लिए, सतह नियंत्रण को केवल अंतिम दृश्य जांच के रूप में मानने के बजाय उत्पादन के दौरान जारी रखने की आवश्यकता है। तैयार तार की सुरक्षा में उपकरण की सफाई, सावधानीपूर्वक संचालन और उपयुक्त पैकेजिंग सभी की भूमिका होती है।
तार की स्थिति फीडिंग प्रदर्शन को कैसे प्रभावित करती है
विनिर्माण प्रक्रिया अंततः वेल्डिंग के दौरान तार को संभालने के तरीके से जुड़ती है। फीडिंग की समस्याएँ निराशाजनक हो सकती हैं क्योंकि इसका कारण हमेशा वेल्डिंग उपकरण में ही नहीं होता है। तार की स्थिति भी चित्र का हिस्सा हो सकती है।
व्यास की स्थिरता एक कारक है। सतह की स्थिति दूसरी है. जिस तरह से तार को उसके स्पूल पर लपेटा गया है, वह पैकेज को छोड़ने के तरीके को भी प्रभावित कर सकता है।
उदाहरण के लिए, असमान घुमाव वाला तार स्पूल को सुचारू रूप से नहीं छोड़ सकता है। एक क्षतिग्रस्त सतह अतिरिक्त प्रतिरोध पैदा कर सकती है क्योंकि तार फीडिंग पथ से गुजरता है। वह सामग्री जो स्थिति में सुसंगत नहीं है, स्पूल के एक भाग से दूसरे भाग में भी भिन्न व्यवहार कर सकती है।
| तार की स्थिति | हैंडलिंग के दौरान संभावित प्रभाव | समीक्षा के लिए उत्पादन बिंदु |
| असमान व्यास | अनियमित गति | ड्राइंग और आकार निरीक्षण |
| सतह के निशान | भोजन के दौरान संपर्क बढ़ना | हैंडलिंग और सतह निरीक्षण |
| संदूषण | उपयोग के दौरान अवांछित अवशेष | सफाई एवं भंडारण |
| असमान घुमावदार | अनियमित स्पूल रिलीज | घुमावदार प्रक्रिया |
| क्षतिग्रस्त तार | भोजन में रुकावट | हैंडलिंग और अंतिम निरीक्षण |
यही कारण है कि निर्माताओं को तैयार तार को एक ऐसे उत्पाद के रूप में मानने की आवश्यकता है जो निरंतर लंबाई के रूप में काम करना चाहिए, न कि केवल अलग-अलग वर्गों के संग्रह के रूप में। जब तार का लगातार उपयोग किया जा रहा हो तो स्पूल के साथ स्थिरता मायने रखती है।
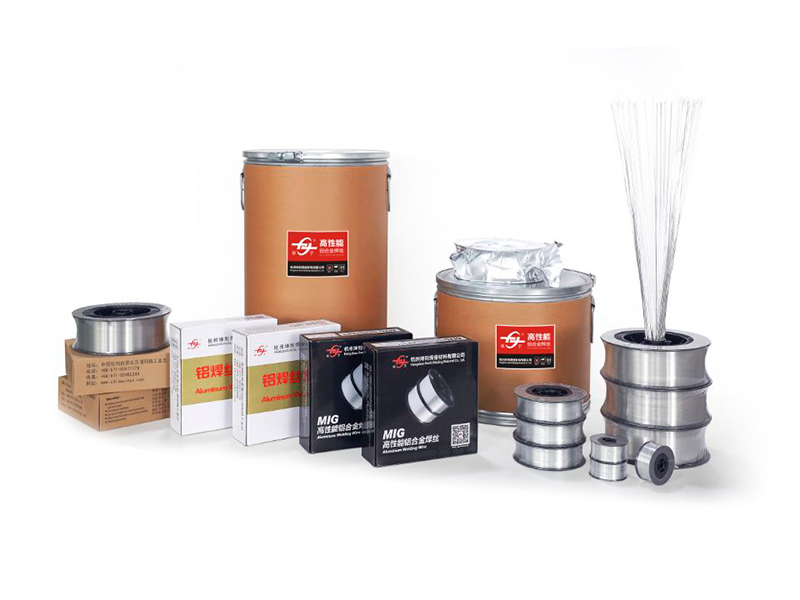
लगातार फीडिंग के लिए एल्यूमीनियम वेल्डिंग तार को कैसे स्पूल किया जाता है
एक बार जब तार मुख्य प्रसंस्करण और निरीक्षण चरणों को पार कर लेता है, तो उसे चयनित स्पूल पर लपेटने की आवश्यकता होती है। यह एक साधारण पैकेजिंग चरण की तरह लग सकता है, लेकिन वाइंडिंग की गुणवत्ता इस बात को प्रभावित कर सकती है कि बाद में तार को कैसे छोड़ा जाए।
तार को बेतरतीब ढंग से पार करने या ढीले खंड बनाने के बजाय स्पूल में समान रूप से व्यवस्थित किया जाना चाहिए। उचित वाइंडिंग तनाव तार पर अनावश्यक दबाव से बचते हुए कॉइल को व्यवस्थित रखने में मदद करता है।
स्पूल की स्थिति भी मायने रखती है। एक क्षतिग्रस्त या अनुपयुक्त स्पूल भंडारण और हैंडलिंग को प्रभावित कर सकता है, जबकि खराब वाइंडिंग से तार के लिए स्पूल को नियंत्रित तरीके से छोड़ना कठिन हो सकता है।
इस चरण के दौरान, उत्पादन कर्मचारी निम्नलिखित पर ध्यान दे सकते हैं:
- यहां तक कि तार का प्लेसमेंट भी
- उपयुक्त वाइंडिंग तनाव
- सुरक्षित स्पूल स्थिति
- दृश्यमान तार क्षति का अभाव
- स्पष्ट उत्पाद पहचान
- बाद की पैकेजिंग के दौरान सुरक्षा
एल्युमीनियम वेल्डिंग वायर निर्माताओं के लिए, वाइंडिंग केवल बाहरी पैकेजिंग कार्य के बजाय उत्पाद की गुणवत्ता का हिस्सा है। उचित रूप से तैयार किया गया स्पूल विनिर्माण गुणवत्ता और वास्तविक उपयोग के बीच संबंध को बनाए रखना आसान बनाता है।
एल्युमीनियम वेल्डिंग वायर जहाजों से पहले किस गुणवत्ता जांच का उपयोग किया जाता है
शिपमेंट से पहले, तैयार उत्पाद को उत्पादन और खरीद के दौरान स्थापित आवश्यकताओं के अनुसार जांचना आवश्यक है। इसका उद्देश्य यह पुष्टि करना है कि सुविधा से निकलने वाला उत्पाद सही ढंग से पहचाना गया है, ठीक से पैक किया गया है और अपेक्षित स्थिति में है।
अंतिम निरीक्षण कई जांचों को एक साथ ला सकता है जो पहले ही विभिन्न चरणों में सामने आ चुकी हैं। इसका मतलब हर उत्पादन निरीक्षण को बिल्कुल उसी तरह से दोहराना नहीं है। इसके बजाय, अंतिम जांच एक बिंदु प्रदान करती है जहां तैयार उत्पाद की संपूर्ण इकाई के रूप में समीक्षा की जा सकती है।
अंतिम निरीक्षण पर विचार किया जा सकता है:
- क्या तार अनुरोधित सामग्री से मेल खाता है।
- क्या तार का व्यास सहमत विनिर्देश से मेल खाता है।
- क्या दृश्यमान सतह की स्थिति स्वीकार्य है।
- क्या तार इच्छित स्पूल पर ठीक से लपेटा गया है।
- क्या पैकेजिंग हैंडलिंग के दौरान उत्पाद की सुरक्षा करती है।
- क्या उत्पाद की पहचान उत्पादन रिकॉर्ड से मेल खाती है।
पैकेजिंग पर विशेष ध्यान देने की आवश्यकता है क्योंकि उत्पादन लाइन छोड़ने के बाद तार प्रभावित हो सकता है। एक पैकेज जो क्षतिग्रस्त है, खराब तरीके से सील किया गया है, या गलत तरीके से लेबल किया गया है, तब भी समस्याएँ पैदा हो सकती हैं, जब तार पहले के निरीक्षणों में पास हो गया हो।
एल्युमीनियम वेल्डिंग वायर निर्माताओं के लिए, शिपमेंट निरीक्षण उत्पाद को खरीदार तक पहुंचने से पहले विसंगतियों की पहचान करने का अंतिम अवसर भी प्रदान करता है। स्पष्ट रिकॉर्ड तैयार स्पूल को उसके उत्पादन और निरीक्षण जानकारी से जोड़ना आसान बनाते हैं।
खरीदारों को एल्युमीनियम वेल्डिंग वायर निर्माताओं से क्या जांच करनी चाहिए?
खरीदारों को स्वयं निर्माण के प्रत्येक चरण का निरीक्षण करने की आवश्यकता नहीं है, लेकिन उन्हें यह पुष्टि करने के लिए पर्याप्त जानकारी की आवश्यकता है कि आपूर्ति किया गया तार इच्छित अनुप्रयोग और क्रय आवश्यकताओं से मेल खाता है।
बातचीत की शुरुआत उत्पाद से ही होनी चाहिए. उत्पादन शुरू होने से पहले सामग्री का प्रकार, तार का व्यास, स्पूल व्यवस्था, पैकेजिंग और लागू गुणवत्ता आवश्यकताओं को स्पष्ट रूप से बताया जाना चाहिए।
यह पूछना भी उपयोगी है कि निर्माता सामग्री पहचान और उत्पादन रिकॉर्ड को कैसे संभालता है। ये विवरण यह स्पष्ट करने में मदद कर सकते हैं कि विभिन्न प्रकार के तार कैसे अलग किए जाते हैं और तैयार उत्पाद उनकी विनिर्माण जानकारी से कैसे जुड़े होते हैं।
ऑर्डर देने से पहले, खरीदार निम्नलिखित की जांच कर सकते हैं:
- आवश्यक एल्यूमीनियम मिश्र धातु प्रकार
- आवश्यक तार व्यास
- स्पूल और वाइंडिंग आवश्यकताएँ
- सतह की स्थिति की अपेक्षाएँ
- पैकेजिंग व्यवस्था
- उत्पाद की पहचान
- निरीक्षण documents available with the shipment
- उत्पादन बैच ट्रैसेबिलिटी
एक स्पष्ट विनिर्देश क्रय पक्ष और उत्पादन पक्ष के बीच अनावश्यक आगे-पीछे को कम करता है। यह भी देता है एल्यूमिनियम वेल्डिंग तार निर्माता ऑर्डर तैयार करते समय एक परिभाषित संदर्भ।
जब कोई खरीदार शिपमेंट प्राप्त करता है तो वही सिद्धांत लागू होता है। उत्पाद लेबल, स्पूल स्थिति, पैकेजिंग, तार की उपस्थिति और संबंधित दस्तावेजों की मूल ऑर्डर आवश्यकताओं के अनुसार जांच की जा सकती है।
इसलिए गुणवत्ता नियंत्रण किसी एक निरीक्षण बिंदु तक सीमित नहीं है। यह उत्पादन में प्रवेश करने वाली सामग्री से शुरू होता है, मिश्र धातु हैंडलिंग और तार प्रसंस्करण के माध्यम से जारी रहता है, और सतह निरीक्षण, वाइंडिंग, पैकेजिंग और शिपमेंट जांच तक फैलता है। जब प्रत्येक चरण का एक स्पष्ट उद्देश्य होता है, तो निर्माताओं और खरीदारों के पास एल्यूमीनियम वेल्डिंग तार की गुणवत्ता पर चर्चा करने के लिए अधिक सुसंगत आधार होता है।
संबंधित उत्पाद
-
 और देखें
5154 एल्यूमीनियम मिश्र धातु वेल्डिंग तार
-
 और देखें
ER4043 सिलिकॉन एल्यूमिनियम वेल्डिंग तार
-
 और देखें
ER4047 एल्यूमिनियम मिग वेल्डिंग तार
-
 और देखें
ईआर5154 अल-एमजी मिश्र धातु तार
-
 और देखें
ER5087 मैग्नीशियम एल्यूमिनियम वेल्डिंग तार
-
 और देखें
एल्यूमिनियम वेल्डिंग तार ER5183
-
 और देखें
एल्यूमिनियम वेल्डिंग तार ER5356
-
 और देखें
ER5554 एल्यूमिनियम वेल्डिंग तार
-
 और देखें
ER5556 एल्यूमिनियम वेल्डिंग तार
-
 और देखें
ER1100 एल्यूमिनियम वेल्डिंग तार
-
 और देखें
ER5754 एल्यूमिनियम वेल्डिंग तार
-
 और देखें
ER2319 एल्यूमिनियम वेल्डिंग तार

