



एल्यूमिनियम वेल्डिंग तार
ईआर5154 अल-एमजी मिश्र धातु तार
ग्रेड 5154, अल-एमजी मिश्र धातु के तार का उपयोग परिरक्षण के लिए समाक्षीय केबल में ब्रेडिंग के लिए किया जाता है, इसका प्रदर्शन अच्छा है।
मुख्य अनुप्रयोग: लचीली समाक्षीय केबल, विभिन्न प्रकार के ऑडियो और वीडियो केबल, वाहन सिग्नल केबल, नेटवर्क केबल, डेटा ट्रांसमिशन केबल इत्यादि।
E-mail: rich@chinayinyu.com
संपर्क करें
उत्पाद वर्णन
अल-Mg4.5Mn
ER5154 एल्यूमिनियम वेल्डिंग तार
मैग्नीशियम-मैंगनीज प्रणाली | समुद्री एवं संरचनात्मक ग्रेड
3.1-3.9%
मैग्नीशियम
0.15-0.5%
मैंगनीज
275-320 एमपीए
तन्यता रेंज
ER5154 एक मैग्नीशियम-मैंगनीज मिश्रित भराव धातु है जिसमें 0.15% से 0.5% नियंत्रित मैंगनीज मिश्रण के साथ 3.1% से 3.9% मैग्नीशियम होता है। 5xxx श्रृंखला आधार सामग्री में शामिल होने पर यह संरचना ER4043 या ER5356 विकल्पों की तुलना में उच्च-वेल्डेड ताकत प्रदान करती है। मैंगनीज सामग्री वेल्ड जमा में अनाज संरचना को परिष्कृत करती है, लचीलापन और थकान प्रतिरोध में सुधार करती है। ER5154 क्रायोजेनिक और समुद्री अनुप्रयोगों का समर्थन करते हुए -196°C से 65°C तक सेवा तापमान में यांत्रिक गुणों को बनाए रखता है। मिश्र धातु प्रणाली गर्मी उपचार आवश्यकताओं के बिना प्राकृतिक उम्र बढ़ने की स्थिरता प्रदर्शित करती है।
सॉलिडस: 570°C
लिक्विडस: 640°C
बढ़ाव: 16-20%
कठोरता: 75-85 एचबी
तकनीकी प्रदर्शन ढांचा
M
वेल्डिंग के बाद मजबूती बनाए रखना
मैग्नीशियम-मैंगनीज संयोजन वेल्डेड स्थिति में आधार धातु की 90-95% तन्य शक्ति को बनाए रखता है। संरचनात्मक अनुप्रयोगों के लिए वेल्ड के बाद कृत्रिम उम्र बढ़ने की आवश्यकता नहीं है।
C
संक्षारण प्रतिरोध प्रोफ़ाइल
नमक स्प्रे परीक्षण में निष्क्रिय ऑक्साइड परत स्थिरता एएसटीएम बी117 प्रति 2000 घंटे से अधिक है। 5154 बेस मिश्र धातु के तुलनीय क्लोराइड वातावरण में अंतरग्रैनुलर हमले का प्रतिरोध।
T
तापीय स्थिरता
ऊंचे तापमान पर यांत्रिक संपत्ति प्रतिधारण (1000 घंटे के लिए 150 डिग्री सेल्सियस) अंतिम तन्य शक्ति में 8% से कम कमी दर्शाता है।
W
वेल्ड धातु की सुदृढ़ता
प्रति 100 ग्राम एल्युमीनियम में 0.12 मिली से कम नियंत्रित हाइड्रोजन सामग्री बिना सेंटरलाइन पोरोसिटी या माइक्रो-फिशिंग के रेडियोग्राफिक क्लास I गुणवत्ता वाले वेल्ड का उत्पादन करती है।
विशिष्टता डेटा
व्यास की पेशकश
0.8मिमी | 1.0मिमी | 1.2मिमी | 1.6मिमी | 2.0 मिमी
0/-0.008 मिमी सहनशीलता
सतह की स्थिति
परिशुद्धता मुंडा अल्ट्रासोनिक degreased
अवशिष्ट स्नेहक: 0.003 ग्राम/किग्रा से नीचे
पैकेजिंग सिस्टम
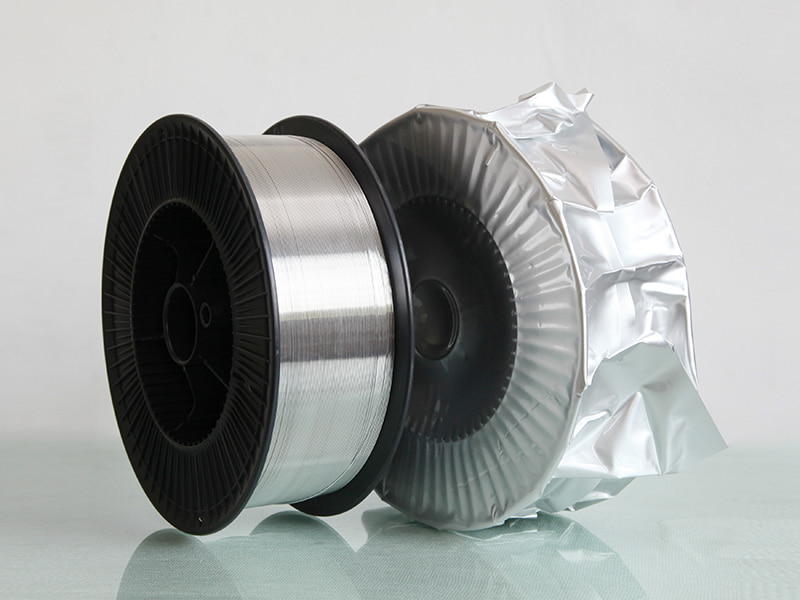
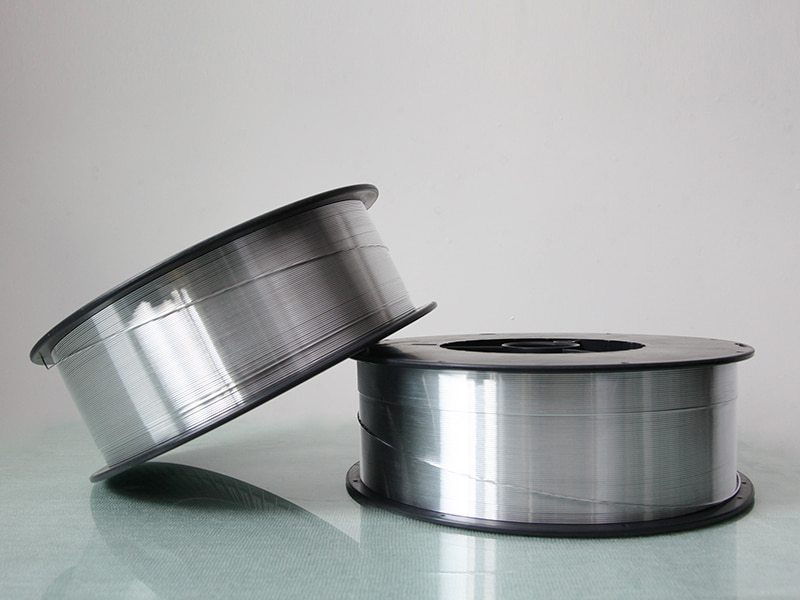
D300 प्लास्टिक स्पूल (7 किग्रा) · K355 ड्रम (50 किग्रा) · पे-ऑफ बिन (200 किग्रा)
रिवर्स बेंड नियंत्रण के साथ परत घाव
प्रमाणन
AWS A5.10 ER5154 · ISO 18273 S Al 5154 · ABS समुद्री अनुमोदन
डीएनवी-जीएल प्रकार स्वीकृत
परिरक्षण आवश्यकताएँ
100% आर्गन (10-25 एल/मिनट) या अर-हे मिश्रण (75/25)
ओसांक बिंदु -40°C से नीचे
फ़ील्ड अनुप्रयोग कैटलॉग
समुद्री निर्माण
वेल्डेड एल्यूमीनियम जहाज के पतवार, सुपरस्ट्रक्चर पैनल, ऑफशोर क्रू ट्रांसफर जहाज, एलएनजी कार्गो टैंक निर्माण
क्रायोजेनिक उपकरण
तरल प्राकृतिक गैस भंडारण टैंक, ऑक्सीजन/नाइट्रोजन परिवहन पोत, कम तापमान वाली रासायनिक प्रसंस्करण लाइनें
भारी परिवहन
एल्यूमीनियम टैंकर ट्रेलर, हॉपर रेल कार, डंप ट्रक बॉडी, कंटेनर चेसिस घटक
संरचनात्मक वेल्डिंग
ब्रिज डेक, क्रेन बूम, मॉड्यूलर बिल्डिंग सिस्टम, भूकंपीय रेट्रोफिट घटक
रक्षा प्रणालियाँ
बख्तरबंद वाहन पतवार, नौसैनिक जहाज फिटिंग, मिसाइल कनस्तर असेंबली, सामरिक पुल मॉड्यूल
वेल्डिंग प्रक्रिया एवं समस्या निवारण
पैरामीटर चयन
1.2 मिमी व्यास वाले तार के लिए: वोल्टेज 20-24V, करंट 120-180A, तार फ़ीड गति 4.5-7.5 मीटर/मिनट। 12-18 मिमी की कार्य दूरी तक संपर्क टिप बनाए रखें। 10-15 डिग्री यात्रा कोण के साथ पुश तकनीक का उपयोग करें।
संयुक्त तैयारी
एल्यूमीनियम के लिए समर्पित स्टेनलेस स्टील ब्रश का उपयोग करके वेल्ड ज़ोन से सतह ऑक्साइड निकालें। हाइड्रोकार्बन अवशेषों को खत्म करने के लिए एसीटोन से साफ करें। 8 मिमी से अधिक की प्लेट मोटाई के लिए, शीतलन दर को कम करने के लिए 100-120°C पर पहले से गरम करें।
सरंध्रता नियंत्रण
लीक के लिए परिरक्षण गैस नली की जाँच करें। रोटामीटर से गैस प्रवाह दर सत्यापित करें। तार को 55% आरएच से कम आर्द्रता नियंत्रित वातावरण में रखें। यदि बोर 0.1 मिमी से अधिक बड़ा हो गया है तो संपर्क टिप बदलें।
क्रैकिंग रोकथाम
पर्याप्त तार फ़ीड बनाए रखकर अवतल मनका प्रोफाइल से बचें। जोड़ों को नियंत्रित करने के लिए, इंटरपास तापमान को 150°C से कम करें। लंबी सीम असेंबलियों के लिए बैकस्टेप वेल्डिंग अनुक्रम का उपयोग करें।
आर्क स्थिरता मुद्दे
ड्राइव रोल ग्रूव स्थिति का निरीक्षण करें। 150 किलो तार की खपत के बाद टेफ्लॉन लाइनर बदलें। कार्य क्लैंप और टॉर्च पर विद्युत कनेक्शन सत्यापित करें। वर्टिकल-अप वेल्डिंग पोजीशन के लिए पल्स वेवफॉर्म का उपयोग करें।
वेल्ड के बाद का निरीक्षण
सतह की दरारों के लिए डाई प्रवेशक परीक्षण करें। आंतरिक दोषों के लिए अल्ट्रासोनिक परीक्षण। प्रक्रिया योग्यता के लिए AWS B4.0 विनिर्देशों के अनुसार बेंड परीक्षण आयोजित करें।
⛭
आपूर्ति श्रृंखला एवं भंडारण निर्देश
निरीक्षण प्राप्त करना
स्पूल की स्थिति और वैक्यूम सील की अखंडता की जाँच करें। रासायनिक विश्लेषण और यांत्रिक परीक्षण परिणामों के लिए बैच प्रमाणपत्र की जाँच करें। नमी प्रवेश या भौतिक क्षति दर्शाने वाली किसी भी पैकेजिंग को अस्वीकार करें।
गोदाम की स्थितियाँ
आर्द्रता सीमा 30-55% के साथ 10-30 डिग्री सेल्सियस पर स्टोर करें। बाहरी दीवारों से 1 मीटर की दूरी बनाए रखें। 4 पैलेट से अधिक ऊँचाई वाले स्टैकिंग से बचें। फर्स्ट-इन-फर्स्ट-आउट इन्वेंट्री रोटेशन का उपयोग करें।
शेल्फ जीवन प्रबंधन
बंद पैकेजिंग: निर्माण तिथि से 36 महीने। खुले हुए स्पूल: वर्कशॉप वातावरण में संग्रहीत होने पर 120 घंटों के भीतर उपयोग करें। लंबे समय तक आंशिक स्पूल के लिए, 35-45°C पर सूखी कैबिनेट का उपयोग करें।
हैंडलिंग प्रोटोकॉल
फीडर में तार लोड करते समय साफ सूती दस्ताने का उपयोग करें। तेल, ग्रीस या शीतलक धुंध के संपर्क से बचें। गंदे वर्कशॉप फर्श पर स्पूल न रखें। प्रत्येक शिफ्ट के बाद सुरक्षात्मक कवर लौटाएँ।
सभी तकनीकी डेटा नियंत्रित प्रयोगशाला परीक्षण से प्राप्त विशिष्ट मूल्यों का प्रतिनिधित्व करते हैं। वास्तविक प्रदर्शन विशिष्ट वेल्डिंग मापदंडों, आधार सामग्री की स्थिति, संयुक्त ज्यामिति और ऑपरेटर कौशल स्तर पर निर्भर करता है। यांत्रिक गुणों को प्रक्रिया योग्यता परीक्षण के माध्यम से सत्यापित किया जाना चाहिए।
ईआर5154 अल-एमजी मिश्र धातु तार
चीन से आ रहा है,
विश्व के लिए विपणन.
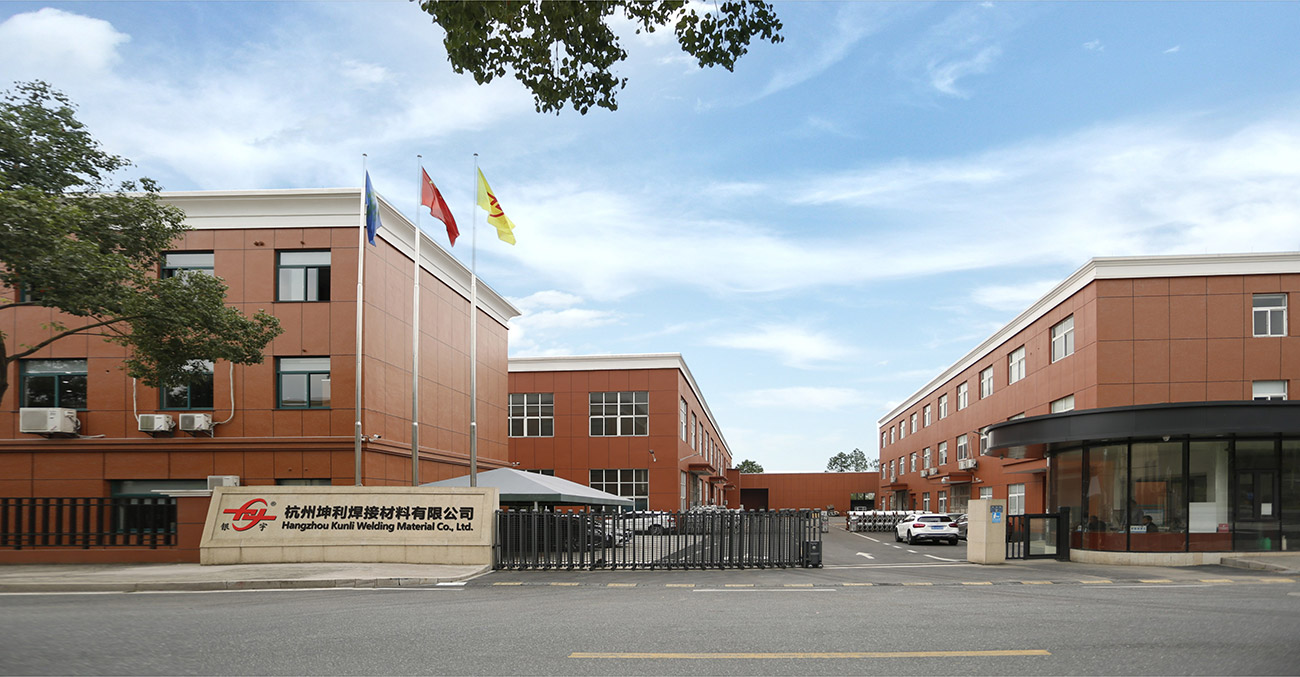
हांग्जो कुनली वेल्डिंग सामग्री कं, लिमिटेड पुयांग टाउन, ज़ियाओशान जिला, हांग्जो,
झेजियांग प्रांत के औद्योगिक क्षेत्र में स्थित है। यह एक उच्च-प्रौद्योगिकी और उच्च-प्रदर्शन है
चीन ईआर5154 अल-एमजी मिश्र धातु तार उत्पादक और
थोक ईआर5154 अल-एमजी मिश्र धातु तार देने वाला. कंपनी के पास अंतरराष्ट्रीय उन्नत एल्यूमीनियम मिश्र धातु वेल्डिंग तार विनिर्माण उपकरण, पूर्ण परीक्षण उपकरण, स्थिर उत्पादन प्रक्रिया और सख्त गुणवत्ता नियंत्रण प्रणाली के साथ एल्यूमीनियम मिश्र धातु तार उत्पादन का 20 से अधिक वर्षों का अनुभव है। उच्च प्रदर्शन OEM/ODM ईआर5154 अल-एमजी मिश्र धातु तार कंपनी द्वारा उत्पादित कई अंतरराष्ट्रीय आधिकारिक प्रमाणीकरण, जैसे डीबी, सीई, एबीएस, डीएनवी, सीसीएस इत्यादि को सफलतापूर्वक पारित कर दिया है। हमारी प्रति माह 200MT से अधिक उत्पादन क्षमता है और 50% संयुक्त राज्य अमेरिका, मैक्सिको, दक्षिण पूर्व एशिया, जापान, कोरिया, ऑस्ट्रेलिया, न्यूजीलैंड और आदि जैसे 30 से अधिक देशों में निर्यात किया गया था।
-

30+
भारी उद्योग प्रौद्योगिकी क्षेत्र में उपयोग किया जाता है
-

35
अनुसंधान और विकास के वर्षों का अनुभव
-

200+
सहकारी बड़े पैमाने पर अनुसंधान एवं विकास संस्थान
-

20+
वैश्विक व्यापार देश और क्षेत्र
चीन से आ रहा है,
विश्व के लिए विपणन.
हमारे 90% से अधिक फ़ील्ड ऑपरेटरों के पास पेशेवर और तकनीकी शिक्षा पृष्ठभूमि है, और उपकरण प्रसंस्करण और असेंबली में कई वर्षों का अनुभव है। इस एकजुट, समर्पित, अग्रणी, कुशल और अनुभवी टीम के कारण ही कंपनी की तकनीक और उत्पादों को लगातार अद्यतन और बेहतर बनाया जा सकता है।


संपर्क में रहो
हमें एक संदेश भेजें
संबंधित उत्पाद
-
 और देखें
5154 एल्यूमीनियम मिश्र धातु वेल्डिंग तार
-
 और देखें
ER4043 सिलिकॉन एल्यूमिनियम वेल्डिंग तार
-
 और देखें
ER4047 एल्यूमिनियम मिग वेल्डिंग तार
-
 और देखें
ईआर5154 अल-एमजी मिश्र धातु तार
-
 और देखें
ER5087 मैग्नीशियम एल्यूमिनियम वेल्डिंग तार
-
 और देखें
एल्यूमिनियम वेल्डिंग तार ER5183
-
 और देखें
एल्यूमिनियम वेल्डिंग तार ER5356
-
 और देखें
ER5554 एल्यूमिनियम वेल्डिंग तार
-
 और देखें
ER5556 एल्यूमिनियम वेल्डिंग तार
-
 और देखें
ER1100 एल्यूमिनियम वेल्डिंग तार
-
 और देखें
ER5754 एल्यूमिनियम वेल्डिंग तार
-
 और देखें
ER2319 एल्यूमिनियम वेल्डिंग तार
::: अंतिम समाचार :::
-
Why Is ER5554 Welding Wire Used for Certain Aluminum...
Aug 26, 2026
Aluminum welding looks pretty straightforward from a distance. The material's light, easy to shape, and shows up everywhere in structures where ...
-
What Welding Conditions Matter for 5183 Aluminium Mi...
Aug 24, 2026
दूर से, वेल्डिंग एल्युमीनियम काफी सरल दिखता है - तार को खिलाएं, चाप पर प्रहार करें, सीम के साथ आगे बढ़ें। हालाँकि, वास्तविक उत्पादन स्तर पर कदम रखें,...
-
How Do Aluminum Welding Wire Types Differ Across Fab...
Aug 19, 2026
एक बेंच पर खड़ा एक वेल्डर, एल्यूमीनियम तार के तीन स्पूल को घूर रहा है, जो सभी लगभग समान दिखते हैं, वास्तव में जानता है कि सही संदर्भ के बिना फिलर चयन...
-
What Welding Defects Can 4943 Aluminum Welding Wire ...
Aug 17, 2026
एक वेल्डर जो तैयार एल्यूमीनियम जोड़ से पीछे हट रहा है, केवल मनके में बिखरे हुए छिद्र या पैर की अंगुली के साथ चलने वाली हेयरलाइन दरार को पाता है, वह उ...
-
Aluminum Welding Wire Quality Control Process Explai...
Aug 26, 2026
एल्यूमिनियम वेल्डिंग तार गुणवत्ता नियंत्रण: जहां अधिकांश वेल्डिंग समस्याएं वास्तव में शुरू होती हैं एक फैब्रिकेटर वेल्डिंग 5083 समुद्री प्ले...
-
How Aluminum Welding Wire Is Made: Full Manufacturin...
Aug 18, 2026
वेल्डिंग तार के दो स्पूल समान मिश्र धातु पदनाम, लेबल पर समान व्यास और समान AWS वर्गीकरण ले जा सकते हैं, फिर भी एक बंदूक के माध्यम से आसानी से चलता...
उद्योग सूचना विस्तार
के बारे में अधिक जानकारी ईआर5154 अल-एमजी मिश्र धातु तार
ईआर5154 अल-एमजी मिश्र धातु तार - समुद्री, क्रायोजेनिक और संरचनात्मक वेल्डिंग के लिए सटीक भराव
एक के रूप में Er5154 Almg मिश्र धातु वायर.html निर्माता , हम प्रत्येक प्रोजेक्ट के लिए परिभाषित एप्लिकेशन, ऑपरेटिंग सीमाओं, इंटरफेस और स्वीकृति मानदंडों के साथ उत्पाद कॉन्फ़िगरेशन का मिलान करते हैं।
हांग्जो कुनली वेल्डिंग मैटेरियल्स कंपनी लिमिटेड ईआर5154 अल-एमजी मिश्र धातु तार का एक उच्च-प्रौद्योगिकी निर्माता और आपूर्तिकर्ता है, जिसे उन मांग वाले अनुप्रयोगों के लिए इंजीनियर किया गया है जहां ताकत, संक्षारण प्रतिरोध और वेल्ड अखंडता पर समझौता नहीं किया जा सकता है। एल्यूमीनियम मिश्र धातु तार उत्पादन के 20 से अधिक वर्षों के अनुभव के साथ, हम दुनिया भर में शिपयार्ड, क्रायोजेनिक उपकरण फैब्रिकेटर, भारी परिवहन निर्माताओं और संरचनात्मक इस्पात ठेकेदारों को इस मैग्नीशियम-मैंगनीज भराव धातु की आपूर्ति करते हैं।
हमारा ER5154 तार DB, CE, ABS, DNV और CCS सहित प्रमाणपत्रों के साथ AWS A5.10 और ISO 18273 S Al 5154 मानकों को पूरा करता है। हम प्रति माह 200 मीट्रिक टन से अधिक का उत्पादन करते हैं, 50% निर्यात 30 से अधिक देशों में करते हैं। एक के रूप में थोक ER5154 अल-एमजी मिश्र धातु तार फैक्टरी , हम लगातार बैच-टू-बैच प्रदर्शन प्रदान करने के लिए सख्त गुणवत्ता नियंत्रण के साथ उन्नत विनिर्माण को जोड़ते हैं।
उत्पाद अवलोकन
ER5154 एक मैग्नीशियम-मैंगनीज मिश्रित भराव धातु है जिसमें 0.15% से 0.5% नियंत्रित मैंगनीज मिश्रण के साथ 3.1% से 3.9% मैग्नीशियम होता है। 5xxx श्रृंखला आधार सामग्रियों को जोड़ने पर यह संरचना ER4043 या ER5356 की तुलना में उच्च वेल्डेड ताकत प्रदान करती है। मैंगनीज सामग्री वेल्ड जमा में अनाज संरचना को परिष्कृत करती है, लचीलापन और थकान प्रतिरोध में सुधार करती है। ER5154 क्रायोजेनिक और समुद्री अनुप्रयोगों का समर्थन करते हुए -196°C से 65°C तक सेवा तापमान में यांत्रिक गुणों को बनाए रखता है। मिश्र धातु प्रणाली गर्मी उपचार आवश्यकताओं के बिना प्राकृतिक उम्र बढ़ने की स्थिरता प्रदर्शित करती है।
मुख्य विशिष्टताएँ
| संपत्ति | मूल्य |
|---|---|
| मैग्नीशियम (एमजी) | 3.1% – 3.9% |
| मैंगनीज (एमएन) | 0.15% - 0.5% |
| तन्यता रेंज | 275 - 320 एमपीए |
| बढ़ाव | 16 - 20% |
| कठोरता | 75 - 85 एचबी |
| सोलिडस/लिक्विडस | 570°C / 640°C |
| व्यास की पेशकश | 0.8 मिमी, 1.0 मिमी, 1.2 मिमी, 1.6 मिमी, 2.0 मिमी (0 / -0.008 मिमी) |
| सतह की स्थिति | परिशुद्धता मुंडा अल्ट्रासोनिक degreased; अवशिष्ट स्नेहक 0.003 ग्राम/किग्रा से नीचे |
| पैकेजिंग | D300 प्लास्टिक स्पूल (7 किग्रा), K355 ड्रम (50 किग्रा), पे-ऑफ बिन (200 किग्रा) |
| प्रमाणपत्र | एडब्ल्यूएस ए5.10 ईआर5154, आईएसओ 18273 एस अल 5154, एबीएस, डीएनवी-जीएल |
अनुप्रयोग फ़िट
ER5154 को 5xxx श्रृंखला एल्यूमीनियम मिश्र धातुओं की वेल्डिंग के लिए डिज़ाइन किया गया है, विशेष रूप से ऐसे वातावरण में जहां संक्षारण प्रतिरोध और कम तापमान की कठोरता महत्वपूर्ण है। इसकी मैग्नीशियम सामग्री को संवेदीकरण और अंतरकणीय क्षरण को रोकने के लिए अनुकूलित किया गया है, जो इसे समुद्री और अपतटीय संरचनाओं के लिए एक पसंदीदा विकल्प बनाता है।
- समुद्री निर्माण: वेल्डेड एल्यूमीनियम जहाज के पतवार, सुपरस्ट्रक्चर पैनल, ऑफशोर क्रू ट्रांसफर जहाज, एलएनजी कार्गो टैंक निर्माण।
- क्रायोजेनिक उपकरण: तरल प्राकृतिक गैस भंडारण टैंक, ऑक्सीजन/नाइट्रोजन परिवहन पोत, कम तापमान वाली रासायनिक प्रसंस्करण लाइनें।
- भारी परिवहन: एल्यूमीनियम टैंकर ट्रेलर, हॉपर रेल कार, डंप ट्रक बॉडी, कंटेनर चेसिस घटक।
- संरचनात्मक वेल्डिंग: ब्रिज डेक, क्रेन बूम, मॉड्यूलर बिल्डिंग सिस्टम, भूकंपीय रेट्रोफिट घटक।
- रक्षा प्रणालियाँ: बख्तरबंद वाहन पतवार, नौसैनिक जहाज फिटिंग, मिसाइल कनस्तर असेंबली, सामरिक पुल मॉड्यूल।
तकनीकी प्रदर्शन ढांचा
- वेल्डिंग के बाद मजबूती बनाए रखना: वेल्डेड स्थिति में आधार धातु की 90-95% तन्य शक्ति बनाए रखता है; वेल्ड के बाद कृत्रिम उम्र बढ़ने की आवश्यकता नहीं है।
- संक्षारण प्रतिरोध प्रोफ़ाइल: नमक स्प्रे परीक्षण में निष्क्रिय ऑक्साइड परत स्थिरता एएसटीएम बी117 प्रति 2000 घंटे से अधिक है; 5154 बेस मिश्र धातु के तुलनीय क्लोराइड वातावरण में अंतरग्रैनुलर हमले का प्रतिरोध।
- थर्मल स्थिरता: ऊंचे तापमान पर यांत्रिक संपत्ति प्रतिधारण (1000 घंटे के लिए 150 डिग्री सेल्सियस) अंतिम तन्य शक्ति में 8% से कम कमी दर्शाता है।
- वेल्ड धातु सुदृढ़ता: प्रति 100 ग्राम एल्युमीनियम में 0.12 मिली से कम नियंत्रित हाइड्रोजन सामग्री बिना सेंटरलाइन पोरोसिटी या माइक्रो-फिशिंग के रेडियोग्राफिक क्लास I गुणवत्ता वाले वेल्ड का उत्पादन करती है।
वेल्डिंग प्रक्रिया एवं समस्या निवारण
1.2 मिमी व्यास वाले तार के लिए, विशिष्ट पैरामीटर वोल्टेज 20-24V, करंट 120-180A, तार फ़ीड गति 4.5-7.5 मीटर/मिनट हैं। 12-18 मिमी की कार्य दूरी तक संपर्क टिप बनाए रखें। 10-15 डिग्री यात्रा कोण के साथ पुश तकनीक का उपयोग करें।
संयुक्त तैयारी: एल्यूमीनियम के लिए समर्पित स्टेनलेस स्टील ब्रश का उपयोग करके वेल्ड ज़ोन से सतह ऑक्साइड निकालें। हाइड्रोकार्बन अवशेषों को खत्म करने के लिए एसीटोन से साफ करें। 8 मिमी से अधिक की प्लेट मोटाई के लिए, शीतलन दर को कम करने के लिए 100-120°C पर पहले से गरम करें।
सरंध्रता नियंत्रण: लीक के लिए परिरक्षण गैस नली की जाँच करें। रोटामीटर से गैस प्रवाह दर सत्यापित करें। तार को 55% आरएच से कम आर्द्रता नियंत्रित वातावरण में स्टोर करें। यदि बोर 0.1 मिमी से अधिक बड़ा हो गया है तो संपर्क टिप बदलें।
क्रैकिंग रोकथाम: पर्याप्त तार फ़ीड बनाए रखकर अवतल मनका प्रोफाइल से बचें। जोड़ों को नियंत्रित करने के लिए, इंटरपास तापमान को 150°C से कम करें। लंबी सीम असेंबलियों के लिए बैकस्टेप वेल्डिंग अनुक्रम का उपयोग करें।
आर्क स्थिरता मुद्दे: ड्राइव रोल ग्रूव स्थिति का निरीक्षण करें। 150 किलोग्राम तार की खपत के बाद टेफ्लॉन लाइनर बदलें। कार्य क्लैंप और टॉर्च पर विद्युत कनेक्शन सत्यापित करें। वर्टिकल-अप वेल्डिंग पोजीशन के लिए पल्स वेवफॉर्म का उपयोग करें।
वेल्ड के बाद निरीक्षण: सतह की दरारों के लिए डाई प्रवेशक परीक्षण करें। आंतरिक दोषों के लिए अल्ट्रासोनिक परीक्षण। प्रक्रिया योग्यता के लिए AWS B4.0 विनिर्देशों के अनुसार बेंड परीक्षण आयोजित करें।
आपूर्ति श्रृंखला एवं भंडारण निर्देश
निरीक्षण प्राप्त करना: स्पूल की स्थिति और वैक्यूम सील की अखंडता की जाँच करें। रासायनिक विश्लेषण और यांत्रिक परीक्षण परिणामों के लिए बैच प्रमाणपत्र की जाँच करें। नमी प्रवेश या भौतिक क्षति दर्शाने वाली किसी भी पैकेजिंग को अस्वीकार करें।
गोदाम स्थितियाँ: आर्द्रता सीमा 30-55% के साथ 10-30 डिग्री सेल्सियस पर स्टोर करें। बाहरी दीवारों से 1 मीटर की दूरी बनाए रखें। 4 पैलेट से अधिक ऊँचाई वाले स्टैकिंग से बचें। फर्स्ट-इन-फर्स्ट-आउट इन्वेंट्री रोटेशन का उपयोग करें।
शेल्फ जीवन प्रबंधन: बंद पैकेजिंग: निर्माण तिथि से 36 महीने। खुले हुए स्पूल: वर्कशॉप वातावरण में संग्रहीत होने पर 120 घंटों के भीतर उपयोग करें। लंबे समय तक आंशिक स्पूल के लिए, 35-45°C पर सूखी कैबिनेट का उपयोग करें।
हैंडलिंग प्रोटोकॉल: फीडर में तार लोड करते समय साफ सूती दस्ताने का उपयोग करें। तेल, ग्रीस या शीतलक धुंध के संपर्क से बचें। गंदे वर्कशॉप फर्श पर स्पूल न रखें। प्रत्येक शिफ्ट के बाद सुरक्षात्मक कवर लौटाएँ।
गुणवत्ता आश्वासन एवं अनुपालन
हमारी विनिर्माण सुविधा अंतरराष्ट्रीय स्तर पर उन्नत उत्पादन लाइनों और एक संपूर्ण परीक्षण प्रयोगशाला से सुसज्जित है, जिसमें SHIMADZU PDA 5500-ऑप्टिकल उत्सर्जन स्पेक्ट्रोग्राफ, LEICA DM2550 मेटलोग्राफिक माइक्रोस्कोप और OTC A-V6 वेल्डिंग रोबोट सिस्टम शामिल हैं। AWS A5.10 और ISO 18273 का अनुपालन सुनिश्चित करने के लिए प्रत्येक बैच रासायनिक संरचना विश्लेषण, यांत्रिक परीक्षण और वेल्डिंग प्रदर्शन सत्यापन से गुजरता है।
हमारे पास DB, CE, ABS, DNV और CCS सहित प्रमाणपत्र हैं, और हमारी गुणवत्ता प्रबंधन प्रणाली ISO9001, ISO14000 और ISO18001 प्रमाणित है। बीजिंग अलौह धातु अनुसंधान संस्थान और सेंट्रल साउथ यूनिवर्सिटी के साथ हमारा घनिष्ठ सहयोग निरंतर मिश्र धातु विकास और प्रक्रिया अनुकूलन का समर्थन करता है।
वह जानकारी जिसका उपयोग हम आपके समाधान को कॉन्फ़िगर करने के लिए करते हैं
एक सटीक उद्धरण और उत्पाद कॉन्फ़िगरेशन तैयार करने के लिए, हमें निम्नलिखित परियोजना विवरण की आवश्यकता है:
- आधार सामग्री ग्रेड और मोटाई
- वेल्डिंग प्रक्रिया (MIG, TIG, या स्वचालित)
- आवश्यक व्यास और पैकेजिंग प्राथमिकता
- अनुप्रयोग वातावरण (समुद्री, क्रायोजेनिक, संरचनात्मक, आदि)
- उत्पादन की मात्रा और वितरण अनुसूची
- कोई विशिष्ट प्रमाणीकरण या दस्तावेज़ीकरण आवश्यकताएँ
हमारी इंजीनियरिंग टीम आपके वेल्डिंग मापदंडों और गुणवत्ता मानकों से मेल खाने के लिए इष्टतम तार ग्रेड और पैकेजिंग की सिफारिश करेगी।
संबंधित उत्पाद
अपने आवेदन के लिए सही मिलान खोजने के लिए एल्यूमीनियम वेल्डिंग तारों की हमारी पूरी श्रृंखला का अन्वेषण करें:
- एल्यूमिनियम वेल्डिंग तार ER5356 - बढ़ी हुई ताकत के लिए उच्च मैग्नीशियम
- एल्यूमिनियम वेल्डिंग तार ER5183 - बेहतर कठोरता के साथ 5xxx श्रृंखला के लिए
- एल्यूमीनियम वेल्डिंग तार ER5087 - समुद्री संरचनाओं के लिए उच्च शक्ति भराव
- ER4043 सिलिकॉन एल्यूमीनियम वेल्डिंग तार - 6xxx श्रृंखला और कास्टिंग मरम्मत के लिए
अक्सर पूछे जाने वाले प्रश्न
ER5154 और ER5356 के बीच क्या अंतर है?
ER5154 में ER5356 (4.5-5.5%) की तुलना में कम मैग्नीशियम (3.1-3.9%) है, जो अंतरग्रंथि संक्षारण के लिए बेहतर प्रतिरोध और 65°C से ऊपर के तापमान पर बेहतर स्थिरता प्रदान करता है। ER5356 उच्च तन्यता शक्ति प्रदान करता है लेकिन समुद्री वातावरण में संवेदनशीलता के प्रति अधिक संवेदनशील है।
क्या ER5154 का उपयोग क्रायोजेनिक अनुप्रयोगों के लिए किया जा सकता है?
हाँ, ER5154 यांत्रिक गुणों को -196°C तक बनाए रखता है, जो इसे LNG टैंक और अन्य क्रायोजेनिक उपकरणों के लिए उपयुक्त बनाता है। इसकी कम तापमान की कठोरता और संक्षारण प्रतिरोध प्रमुख लाभ हैं।
कौन से पैकेजिंग विकल्प उपलब्ध हैं?
हम D300 प्लास्टिक स्पूल (7 किग्रा), K355 ड्रम (50 किग्रा), और पे-ऑफ डिब्बे (200 किग्रा) प्रदान करते हैं। आपकी उत्पादन आवश्यकताओं के आधार पर कस्टम पैकेजिंग की व्यवस्था की जा सकती है।
आप सतत गुणवत्ता कैसे सुनिश्चित करते हैं?
प्रत्येक बैच का रासायनिक संरचना, यांत्रिक गुणों और वेल्डिंग प्रदर्शन के लिए हमारी इन-हाउस प्रयोगशाला में परीक्षण किया जाता है। हम कच्चे माल से तैयार उत्पाद तक सख्त प्रक्रिया नियंत्रण और पता लगाने की क्षमता भी बनाए रखते हैं।
सामान्य लीड टाइम क्या है?
लीड समय ऑर्डर की मात्रा और विशिष्टताओं पर निर्भर करता है। मानक आकार और पैकेजिंग के लिए, हम आम तौर पर ऑर्डर की पुष्टि के बाद 2-3 सप्ताह के भीतर भेज देते हैं। विशिष्ट लीड समय के लिए कृपया हमसे संपर्क करें।

त्वरित सम्पक
उत्पाद
संपर्क करें
-
जियानपु रोड नंबर 2 पुयांग टाउन ज़ियाओशान जिला हांग्जो झेजियांग चीन 311255
-
+86-0571-82403878
-
+86-0571-82403208
-
rich@chinayinyu.com
