
कैसे भूतल उपचार एल्युमीनियम वेल्डिंग तार के प्रदर्शन और फ़ीडेबिलिटी में सुधार करता है
एक तार की सतह यह तय करती है कि एक अच्छा मिश्र धातु अच्छा रहेगा या नहीं
एक फैब्रिकेटर 1.2 मिमी ईआर5356 एल्यूमीनियम एमआईजी तार का एक नया स्पूल लोड करता है, अनुमोदित प्रक्रिया के अनुसार वोल्टेज, तार-फीड गति और परिरक्षण गैस सेट करता है, और फिर चाप को घूमते हुए देखता है। बीस मीटर वेल्ड के बाद, संपर्क टिप वापस जल जाती है। मिश्र धातु सही है. पैरामीटर सही हैं. गैस सही है. समस्या अक्सर तार की सतह को लेकर होती है - मिश्रधातु के रसायन को लेकर नहीं, बल्कि जिस तरह से रसायन को वेल्ड तक पहुंचाया जाता है।
भारी निर्माण में यह एक सामान्य दृश्य है, और यह बताता है कि तार निर्माता सतह के उपचार में निवेश क्यों करते हैं। भूतल उपचार तार खींचने के बाद लागू की जाने वाली सफाई, ऑक्साइड-हटाने और स्नेहन चरणों का एक सेट है। यह AWS वर्गीकरण को नहीं बदलता है, लेकिन यह बदलता है कि तार कितनी लगातार फ़ीड करता है, वेल्ड में कितनी सरंध्रता होती है, और उपकरण कितने समय तक चलता है। एक तार जो साफ दिखता है उसमें अभी भी ड्राइंग अवशेष, ढीला ऑक्साइड, या अस्थिर स्नेहक परत हो सकती है। इस लेख में, हम तार पर ही ध्यान केंद्रित करते हैं, न कि तैयार एल्यूमीनियम भाग के एनोडाइजिंग या कोटिंग पर।
एल्यूमीनियम वेल्डिंग तार के लिए "सतह उपचार" का क्या अर्थ है
अंतिम ड्राइंग पास होने के बाद सतह का उपचार शुरू होता है। एल्यूमीनियम तार को कार्बाइड या हीरे के डाई के माध्यम से तेल आधारित स्नेहक के साथ खींचा जाता है। घर्षण को रोकने के लिए कुछ स्नेहक आवश्यक है, लेकिन तैयार तार पर बची हुई मात्रा को नियंत्रित किया जाना चाहिए। बहुत अधिक अवशेष धूल को आकर्षित करते हैं और चाप में धुआं पैदा करते हैं; बहुत कम होने से लाइनर में तार चटकने लग सकता है। इसलिए एक विश्वसनीय निर्माता एक संकीर्ण ऑपरेटिंग विंडो के चारों ओर सतह प्रक्रिया को डिज़ाइन करता है।
सफाई और डीग्रीजिंग
पहला चरण तार से खींचने वाले तेल, एल्यूमीनियम महीन और एम्बेडेड मलबे को हटा देता है। अधिकांश उत्पादन लाइनें जलीय सफाई स्नान, ब्रश करने या पोंछने और विआयनीकृत धुलाई के अनुक्रम का उपयोग करती हैं। लक्ष्य पूरी तरह से सूखी सतह नहीं है; यह एक ऐसी सतह है जो रासायनिक रूप से साफ है और अगले चरण के लिए तैयार है। यदि सफाई स्नान का रखरखाव ठीक से नहीं किया जाता है, तो तार पतले तेल की धारियाँ छोड़ सकता है जो बाद में वेल्ड सरंध्रता का कारण बनता है।
ऑक्साइड हटाना और ऑक्साइड परत नियंत्रण
एल्युमीनियम हवा के संपर्क में आते ही पहले से ही एक ऑक्साइड परत बना लेता है। वह ऑक्साइड ऊपर पिघल जाता है 2,000°C , जबकि एल्यूमीनियम बेस मेटल पिघल जाता है 660°C . यदि गाढ़ा, ढीला ऑक्साइड वेल्ड पूल तक पहुंचता है, तो यह एक ठोस समावेशन या ट्रैप गैस बन सकता है। सतह उपचार प्रक्रिया ढीली ऑक्साइड परत को हटा देती है और एक पतली, समान ऑक्साइड फिल्म छोड़ देती है। सटीक मोटाई मिश्र धातु और इच्छित अनुप्रयोग पर निर्भर करती है, लेकिन स्थिरता सबसे अधिक मायने रखती है।
स्नेहन और अंतिम समाप्ति
सफाई और ऑक्साइड कंडीशनिंग के बाद, तार को अंतिम कोटिंग प्राप्त होती है। यह एक सूखी फिल्म स्नेहक, एक हल्का तेल, या एक विशेष रूप से तैयार किया गया ड्राइंग यौगिक हो सकता है। यह कोटिंग लाइनर, नाली और संपर्क टिप के खिलाफ घर्षण को नियंत्रित करती है। आदर्श मात्रा धुएं और सरंध्रता से बचने के लिए पर्याप्त पतली है, फिर भी लंबी रोबोटिक केबल और उच्च यात्रा गति का समर्थन करने के लिए पर्याप्त मजबूत है। तार निर्माता अंतिम ड्राइंग पास के दौरान अंतिम सतह खुरदरापन को भी नियंत्रित करते हैं; एक खुरदरी फिनिश लाइनर के अंदरूनी हिस्से को खुरच सकती है और कणों को फीडिंग सिस्टम में बहा सकती है।
यहां तक कि एक आदर्श कोटिंग के साथ भी, असंगत व्यास सतह के उपचार को विफल कर देगा। जब तार बड़ा या छोटा होता है तो तार और संपर्क टिप के बीच का फिट तुरंत बदल जाता है। कैसे पर हमारा लेख व्यास सहिष्णुता एमआईजी वेल्डिंग को प्रभावित करती है बताता है कि यह समस्या दुकान के फर्श पर क्यों दिखाई देती है।
फ़ीडेबिलिटी: जहां सतही उपचार उत्पादकता को प्रभावित करता है
फ़ीडेबिलिटी वह पहला स्थान है जहां खराब उपचारित सतह स्पष्ट हो जाती है। तार को एक लाइनर, एक नाली और एक संपर्क टिप के माध्यम से बिना बकलिंग के यात्रा करनी चाहिए। घर्षण में प्रत्येक वृद्धि ड्राइव रोल पर खिंचाव को बदल देती है और एक स्थिर चाप को पक्षी के घोंसले में बदल सकती है। सतह की परत इस घर्षण को अधिकांशतः नियंत्रित करती है। एक सूखा या खुरदरा तार संपर्क टिप को गर्म कर सकता है और वापस जल सकता है, जबकि अत्यधिक चिकनाई वाला तार लाइनर को गंदा कर सकता है और बार-बार सफाई की आवश्यकता होती है।
स्नेहक रसायन विज्ञान और अवशेष नियंत्रण
एल्युमीनियम में स्टील की तुलना में घर्षण का गुणांक अधिक होता है, खासकर सूखने पर। एक संगत स्नेहक वेल्ड को दूषित किए बिना उस घर्षण को कम करता है। टार्च केबल के अंदर ऊंचे तापमान पर रसायन स्थिर होना चाहिए और एल्यूमीनियम ऑक्साइड के साथ प्रतिक्रिया नहीं करनी चाहिए। अवशेष नियंत्रण भी उतना ही महत्वपूर्ण है। जब एक फैब्रिकेटर एक स्पूल से दूसरे स्पूल में बदलता है, तो स्नेहक लोडिंग सुसंगत होनी चाहिए; एक स्पूल पर भारी कोटिंग और दूसरे पर सूखी कोटिंग के कारण प्रक्रिया अलग तरह से व्यवहार करेगी। उच्च-मात्रा वाले एमआईजी ऑपरेशन के लिए, एक तार जैसे ER5356 एल्यूमीनियम वेल्डिंग तार एक पतली, सुसंगत कोटिंग के साथ रोबोटिक रन को पूर्वानुमानित बनाया जा सकता है।
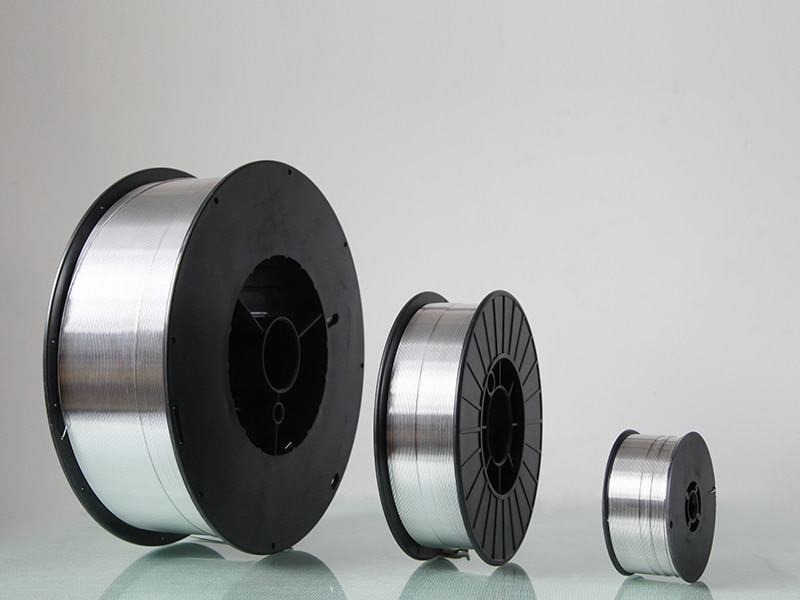 एल्यूमिनियम वेल्डिंग वायर ER5356 - कुनलिवेल्डिंग निर्माता कुनली एल्युमीनियम वेल्डिंग वायर ER5356 के लिए आपका पसंदीदा थोक विक्रेता है, जो आदर्श संक्षारण प्रतिरोध और मजबूती प्रदान करता है। समुद्री के लिए उपयुक्त,... उत्पाद देखें →
पूरक जांच के रूप में कास्ट, हेलिक्स और व्यास
सतह की स्थिति ही पूरी कहानी नहीं है। जब स्पूल से लंबाई जारी की जाती है तो कास्ट और हेलिक्स तार के आकार का वर्णन करते हैं। AWS A5.10 स्वीकार्य मान दर्ज करता है, और उन्हें स्पूल से स्पूल तक स्थिर होना चाहिए। यदि हेलिक्स ऊंचा है, तो तार लाइनर की दीवार पर दबता है, घर्षण बढ़ता है, और स्नेहक असमान रूप से छिल जाता है। यदि कास्ट बहुत छोटा है, तो संपर्क टिप तक पहुंचने से पहले तार सीधा नहीं हो सकता है। सतह और ज्यामिति की एक साथ जाँच की जानी चाहिए क्योंकि एक स्नेहक खराब तार ज्यामिति की भरपाई नहीं कर सकता है। अनुभवी ऑपरेटर उस पते को जानते हैं वायर फीडिंग व्यवहार कभी-कभी इसका मतलब होता है तार का स्रोत बदलना, गन लाइनर नहीं।
वेल्ड गुणवत्ता: सरंध्रता, ऑक्साइड समावेशन और नमी
भूतल उपचार भी धातुकर्म परिणामों को प्रभावित करता है। एल्युमीनियम ऑक्साइड नम हवा से नमी आकर्षित करता है और हाइड्रेटेड ऑक्साइड बनाता है। वेल्डिंग आर्क में, यह नमी हाइड्रोजन और ऑक्सीजन में विघटित हो जाती है। पिघला हुआ एल्युमीनियम बड़ी मात्रा में हाइड्रोजन को घोल सकता है, लेकिन जब वेल्ड पूल जम जाता है, तो हाइड्रोजन की घुलनशीलता तेजी से कम हो जाती है और गैस सरंध्रता के रूप में फंस जाती है। यही कारण है कि अनियंत्रित ऑक्साइड परत वाला तार आधार धातु साफ होने पर भी सरंध्रता पैदा कर सकता है।
अवशिष्ट ड्राइंग स्नेहक गैस का दूसरा स्रोत है। जब भारी तेल की परत चाप में प्रवेश करती है, तो यह जल्दी से वाष्पीकृत हो जाती है। यदि परिरक्षण गैस वेल्ड पूल से वाष्प को शुद्ध नहीं कर सकती है, तो परिणाम पिनहोल और सतह का मलिनकिरण है। उचित सतह उपचार आवश्यक रूप से सभी चिकनाई को हटा नहीं देता है; यह अतिरिक्त को हटा देता है और नियंत्रित मात्रा छोड़ देता है। यही तर्क ब्रश करने से निकलने वाले एल्युमीनियम के कणों पर भी लागू होता है। यदि तार की सतह ढीले कणों को ले जाती है, तो वे कण वेल्ड पूल में गिर सकते हैं और ऑक्साइड समावेशन के रूप में कार्य कर सकते हैं।
संरचनात्मक और समुद्री निर्माण के लिए, सरंध्रता केवल एक कॉस्मेटिक दोष नहीं है; यह थकान की ताकत को कम करता है और गतिशील भार के तहत वेल्ड को विफल कर सकता है। उच्च शक्ति वाले मैग्नीशियम-मिश्र धातु भराव जैसे ER5183 एल्यूमीनियम वेल्डिंग तार अक्सर इन अनुप्रयोगों के लिए चुना जाता है, लेकिन मिश्र धातु केवल तभी काम करती है जब तार की सतह साफ हो और स्नेहक लोडिंग सही हो।
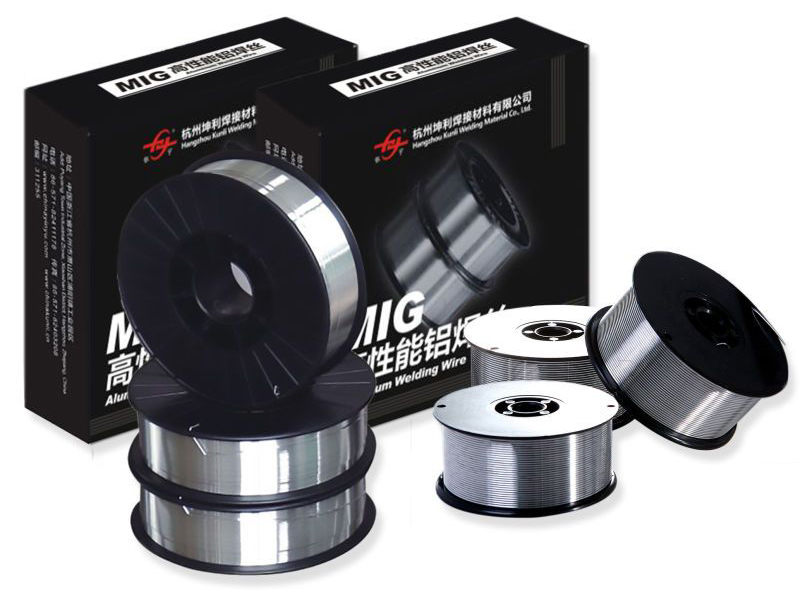 एल्युमीनियम वेल्डिंग वायर ER5183 निर्माता - कुनली आपूर्तिकर्ता कुनली निर्माता द्वारा आपूर्ति की गई एल्यूमिनियम वेल्डिंग वायर ईआर5183, ऑटोमोटिव और औद्योगिक वेल्डिंग के लिए उपयुक्त है, बड़ी मजबूती और सुधार के साथ... उत्पाद देखें →
मिश्र धातु परिवारों की सतह की संवेदनशीलता अलग-अलग होती है
अलग-अलग एल्युमीनियम मिश्रधातुएँ सतह के उपचार पर अलग-अलग तरह से प्रतिक्रिया करती हैं। मैग्नीशियम-असर वाले 5xxx तार लाइनर के खिलाफ सख्त और अधिक अपघर्षक होते हैं, इसलिए लंबी फ़ीड दूरी को संभालने के लिए चिकनाई चरण पर्याप्त मजबूत होना चाहिए। वे नमी के प्रति भी अधिक संवेदनशील होते हैं क्योंकि मैग्नीशियम ऑक्साइड आसानी से बनते हैं और हाइड्रोजन पिकअप बढ़ा सकते हैं। सिलिकॉन-असर वाले 4xxx तार नरम होते हैं और ड्राइंग के दौरान सतह पर खरोंच लगने का खतरा अधिक होता है। यदि अंतिम ड्राइंग डाई खराब हो जाती है, तो सतह पर महीन खांचे विकसित हो सकते हैं जो चिकनाई और गंदगी इकट्ठा करते हैं।
एप्लिकेशन सतह की आवश्यकताओं को भी बदलता है। जब वेल्ड को एनोडाइज़ किया जाएगा, तो रंग मिलान के लिए अक्सर भराव मिश्र धातु का चयन किया जाता है; ER4043 सिलिकॉन एल्यूमीनियम वेल्डिंग तार कास्टिंग और वास्तुशिल्प एल्यूमीनियम के लिए एक आम पसंद है क्योंकि इसकी सिलिकॉन सामग्री बेस धातु के साथ वेल्ड मिश्रण में मदद करती है। लेकिन खराब ढंग से उपचारित तार की सतह पर गहरे रंग की धारियाँ या बादलयुक्त एनोडाइज्ड फ़िनिश दिखाई दे सकती है। यह सतह के उपचार को केवल एक यांत्रिक चिंता का विषय नहीं, बल्कि उपस्थिति विनिर्देश का हिस्सा बनाता है।
 ER4043 एल्यूमिनियम वेल्डिंग वायर निर्माता, आपूर्तिकर्ता चीन ER4043 एल्यूमिनियम वेल्डिंग वायर निर्माताओं और OEM/ODM आपूर्तिकर्ताओं के रूप में, हांग्जो कुनली वेल्डिंग सामग्री कं, लिमिटेड थोक ए प्रदान करता है... उत्पाद देखें →
खरीदारों और वेल्डिंग इंजीनियरों को क्या सत्यापित करना चाहिए
खरीदार आमतौर पर मिश्र धातु की संरचना, कीमत और डिलीवरी समय की तुलना करते हैं, लेकिन सही प्रश्न पूछे बिना सतह के उपचार का आकलन करना मुश्किल है। अनेक हैं कीमत से परे ऐसे कारक जो वायर क्रय निर्णयों को संचालित करने चाहिए , और सतही स्थिरता उनमें से एक है। नीचे दी गई तालिका वेल्डिंग इंजीनियरों और गुणवत्ता विभागों द्वारा उपयोग की जाने वाली व्यावहारिक जांचों को सूचीबद्ध करती है। जब आप किसी नए आपूर्तिकर्ता को अर्हता प्राप्त करते हैं या किसी मौजूदा आपूर्तिकर्ता का ऑडिट करते हैं तो उनका उपयोग करें।
| पैरामीटर | यह प्रदर्शन को प्रभावित क्यों करता है | क्या पूछना है |
|---|---|---|
| सतह की सफाई | तेल और ऑक्साइड सरंध्रता, धुआं और अस्थिर चाप का कारण बन सकते हैं। | किस सफाई विधि का उपयोग किया जाता है, और क्या आने वाले निरीक्षण परिणाम उपलब्ध हैं? |
| स्नेहक प्रकार और लोडिंग | बहुत कम चिकनाई खराब भोजन का कारण बनती है; बहुत अधिक धुआं और सरंध्रता पैदा करता है। | कौन सा स्नेहक लगाया जाता है, और प्रति किलोग्राम अवशेष सीमा क्या है? |
| कास्ट और हेलिक्स | उच्च हेलिक्स लाइनर घर्षण और पक्षी घोंसले का कारण बनता है। | प्रति लॉट किस AWS A5.10 कास्ट और हेलिक्स मान की गारंटी है? |
| व्यास सहनशीलता | बड़े आकार के तार संपर्क टिप के घिसाव और ज़्यादा गरम होने को बढ़ाते हैं। | व्यास सहनशीलता क्या है और इसे कैसे मापा जाता है? |
| पैकेजिंग और नमी अवरोधक | आर्द्र भंडारण ऑक्साइड परत को हाइड्रेट करता है और सरंध्रता बनाता है। | क्या स्पूल वैक्यूम-पैक किया गया है या डेसिकेंट के साथ आपूर्ति की गई है? शेल्फ जीवन क्या है? |
| बैच ट्रैसेबिलिटी | सतही उपचार उत्पादन संचालन के बीच भटक सकता है। | क्या आप सफाई और स्नेहन रिकॉर्ड में स्पूल का पता लगा सकते हैं? |
एक विश्वसनीय निर्माता को केवल दावे ही नहीं, बल्कि संख्याएँ भी प्रदान करने में सक्षम होना चाहिए। यदि कोई आपूर्तिकर्ता सफाई और स्नेहन प्रक्रिया का वर्णन नहीं कर सकता है, तो तार स्वीकार्य लग सकता है और फिर भी खराब प्रदर्शन कर सकता है।
भूतल उपचार आपके तार विशिष्टता में एक स्थान का हकदार है
भूतल उपचार कोई कॉस्मेटिक कदम नहीं है। यह एक कार्यात्मक प्रक्रिया है जो यह निर्धारित करती है कि एक सही ढंग से वर्गीकृत मिश्र धातु उत्पादन तल पर कार्य करती है या नहीं। सर्वोत्तम तार विनिर्देश में मिश्र धातु रसायन विज्ञान, एडब्ल्यूएस वर्गीकरण, व्यास सहिष्णुता, कास्ट, हेलिक्स, सतह की सफाई और स्नेहक लोडिंग शामिल हैं। जब उन चरों को नियंत्रित किया जाता है, तो वेल्ड गुणवत्ता दोहराई जा सकती है और पुनः कार्य की लागत कम हो जाती है।
कुनली वेल्डिंग में, हम सतह के उपचार को एक उत्पादन जांच बिंदु के रूप में मानते हैं, बाद में नहीं। पैकेजिंग से पहले हमारी सफाई, ऑक्साइड कंडीशनिंग और स्नेहन चरणों को सत्यापित किया जाता है, और यही अनुशासन हमारे एल्यूमीनियम वेल्डिंग वायर रेंज पर भी लागू होता है। फैब्रिकेटर के लिए जिसने कभी सरंध्रता की समस्या या बर्नर-बैक का पीछा किया है, इसका उत्तर अक्सर एक अलग मिश्र धातु नहीं होता है; यह एक तार की सतह है जो बिल्कुल निर्दिष्ट के अनुसार है।
NEXT:4943 एल्यूमिनियम वेल्डिंग तार वेल्ड उपस्थिति को कैसे प्रभावित करता है
संबंधित उत्पाद
-
 और देखें
5154 एल्यूमीनियम मिश्र धातु वेल्डिंग तार
-
 और देखें
ER4043 सिलिकॉन एल्यूमिनियम वेल्डिंग तार
-
 और देखें
ER4047 एल्यूमिनियम मिग वेल्डिंग तार
-
 और देखें
ईआर5154 अल-एमजी मिश्र धातु तार
-
 और देखें
ER5087 मैग्नीशियम एल्यूमिनियम वेल्डिंग तार
-
 और देखें
एल्यूमिनियम वेल्डिंग तार ER5183
-
 और देखें
एल्यूमिनियम वेल्डिंग तार ER5356
-
 और देखें
ER5554 एल्यूमिनियम वेल्डिंग तार
-
 और देखें
ER5556 एल्यूमिनियम वेल्डिंग तार
-
 और देखें
ER1100 एल्यूमिनियम वेल्डिंग तार
-
 और देखें
ER5754 एल्यूमिनियम वेल्डिंग तार
-
 और देखें
ER2319 एल्यूमिनियम वेल्डिंग तार

