
एल्यूमिनियम वेल्डिंग तार बढ़ाव: वेल्ड गुणवत्ता निर्धारित करने वाले प्रमुख कारक
शेडोंग में एक फैब्रिकेशन की दुकान ने पिछले साल आयातित ईआर5356 से कम लागत वाले स्थानीय तार पर स्विच किया। रसायन विज्ञान प्रमाणपत्र में 4.8% मैग्नीशियम दिखाया गया, लेकिन लॉट परीक्षण रिपोर्ट में अपेक्षित 22% के बजाय 11% पर बढ़ाव सूचीबद्ध किया गया। दो सप्ताह के भीतर, बेंड-टेस्ट अस्वीकृतियां 30% तक पहुंच गईं, और फिक्स्चर रिलीज के दौरान फ्यूजन लाइन के साथ 5083 प्लेटों पर एमआईजी वेल्ड टूट गए।
तार अपने रसायन शास्त्र विनिर्देशों को पूरा करता था और फिर भी उत्पादन में विफल रहा। अनुपलब्ध विशिष्टता बढ़ाव थी। एल्यूमीनियम वेल्डिंग तार के लिए, बढ़ाव वह यांत्रिक गुण है जो मिश्र धातु डिजाइन, ड्राइंग और एनीलिंग प्रक्रिया और अंतिम वेल्ड अखंडता को जोड़ता है। यह वह संख्या भी है जिसे अधिकांश खरीदार छोड़ देते हैं।
एल्यूमीनियम वेल्डिंग तार का बढ़ाव वास्तव में क्या मापता है
बढ़ाव प्लास्टिक विस्तार का वह प्रतिशत है जो तार का नमूना एक मानकीकृत तन्यता परीक्षण में फ्रैक्चर पर पहुंचता है, और यह सामग्री प्रमाणपत्र पर उपलब्ध भराव धातु लचीलापन का सबसे प्रत्यक्ष माप है।
AWS A5.10 द्वारा परिभाषित तन्यता परीक्षण में, एक तार का नमूना फ्रैक्चर के लिए खींचा जाता है, और बढ़ाव गेज लंबाई में वृद्धि को मूल लंबाई से विभाजित करके प्रतिशत के रूप में व्यक्त किया जाता है। अधिक बढ़ाव का मतलब है कि तार टूटने से पहले अधिक प्लास्टिक तनाव को अवशोषित करता है। वेल्ड जमा में, वही गुण यह तय करता है कि ठोस धातु सिकुड़न तनाव के तहत बिना फटे खिंच सकती है या नहीं।
दो मूल्य मायने रखते हैं. तार बढ़ाव फीडस्टॉक का वर्णन करता है; एज़-वेल्डेड डिपॉज़िट बढ़ाव ठोस वेल्ड धातु का वर्णन करता है और वास्तविक सेवा प्रदर्शन की भविष्यवाणी करता है। एक संपूर्ण परीक्षण रिपोर्ट दोनों बताती है।
क्यों बढ़ाव वेल्डिंग की गुणवत्ता को सीधे नियंत्रित करता है?
पर्याप्त बढ़ाव के साथ एक वेल्ड जमा ठोसकरण क्रैकिंग का प्रतिरोध करता है, निर्देशित मोड़ परीक्षण पास करता है, और भंगुर विफलता के बिना सेवा भार को सहन करता है, जबकि एक कम बढ़ाव भराव इन तीनों के जोखिम को कई गुना बढ़ा देता है।
जब एक वेल्ड ठंडा हो जाता है, तो एल्युमीनियम मात्रा के हिसाब से लगभग 6% सिकुड़ जाता है, और उस तनाव को समायोजित करने के लिए जमने वाले जमाव को प्लास्टिक रूप से विकृत होना चाहिए। रसायन विज्ञान भंगुर तापमान सीमा में गर्म-क्रैकिंग प्रतिरोध को नियंत्रित करता है, लेकिन जमने के बाद, बढ़ाव भार वहन करता है। बेंड परीक्षण किसी अन्य ज्यामिति में बढ़ाव परीक्षण हैं।
- बेंड टेस्ट बिना किनारे फटने के पास हो जाते हैं
- दरारें और तनाव बढ़ाने वाले तनाव को अवशोषित करते हैं
- एमआईजी तोपों में लगातार तार फीडिंग
- संरचनात्मक फ़्रेमों पर विश्वसनीय थकान व्यवहार
- फ़्यूचर रिलीज़ के दौरान फ्यूज़न-लाइन में दरारें पड़ जाती हैं
- बेंड समुद्री और रेल घटकों पर अस्वीकार करता है
- क्रेटर और स्टार्ट-स्टॉप बिंदुओं पर दरारें
- कंपन करने वाली असेंबलियों पर समय से पहले विफलता
समुद्री और क्रायोजेनिक फैब्रिकेटर ताकत और लचीलेपन के लिए मैग्नीशियम-मिश्र धातु 5xxx फिलर्स चुनते हैं।
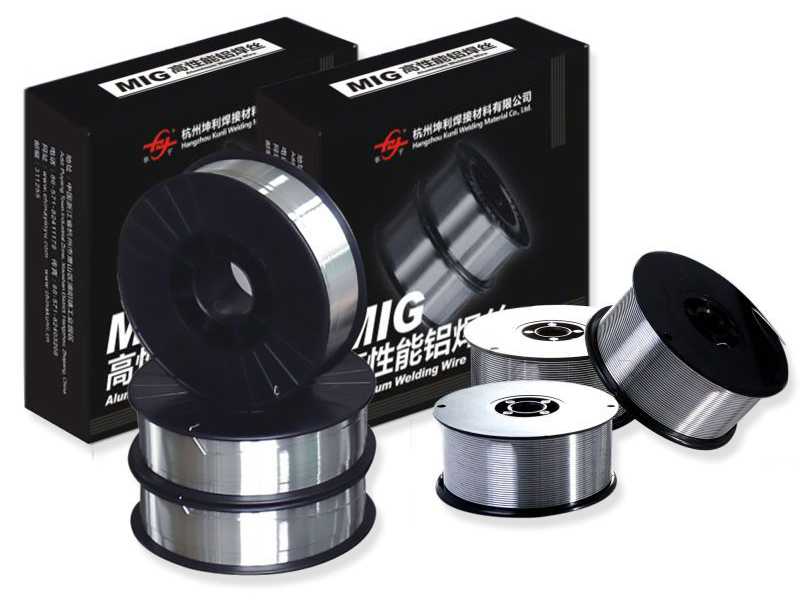 समुद्री और क्रायोजेनिक अनुप्रयोगों के लिए ईआर5183 एल्यूमिनियम वेल्डिंग तार यह मैग्नीशियम-मैंगनीज भराव उच्च-वेल्डेड ताकत और समुद्री जल संक्षारण प्रतिरोध प्रदान करता है, जो इसे 5xxx श्रृंखला जोड़ों के लिए एक विश्वसनीय विकल्प बनाता है जहां प्रमाण पत्र पर बढ़ाव मूल्यों को सत्यापित किया जाना चाहिए। उत्पाद देखें →
पांच कारक जो अंतिम बढ़ाव का निर्धारण करते हैं
मिश्र धातु रसायन शास्त्र, कोल्ड ड्राइंग इतिहास, अंतिम एनीलिंग, तार व्यास और सतह की स्थिति प्रमाणपत्र पर मुद्रित बढ़ाव मूल्य निर्धारित करने के लिए गठबंधन करती है।
- मिश्र धातु रसायन. मैग्नीशियम कार्य-कठोरता दर और अंतिम ताकत बढ़ाता है; सिलिकॉन लचीलापन कम करता है। ईआर5356 और ईआर5183 समतुल्य तापमान पर ईआर4043 की तुलना में अधिक बढ़ाव प्रदान करते हैं।
- इतिहास का रेखांकन और चित्रण। रॉड से 1.2 मिमी तक ठंडा खींचने से ताकत बढ़ती है और बढ़ाव नष्ट हो जाता है। एक उचित अंतिम एनील लचीलापन बहाल करता है; एक अंडर-एनील्ड तार 10-15 अंक नीचे चल सकता है।
- तार का व्यास. 1.0 मिमी से नीचे के तार को अधिक संचयी ड्राइंग कमी प्राप्त होती है और 1.6 मिमी तार के बढ़ाव से मेल खाने के लिए सख्त एनीलिंग नियंत्रण की आवश्यकता होती है।
- सतह की स्थिति. खरोंच, स्नेहक बनाने वाले, और ऑक्साइड पैच निशान के रूप में कार्य करते हैं जो तन्यता परीक्षण में प्रारंभिक फ्रैक्चर को ट्रिगर करते हैं और संपर्क टिप जीवन को छोटा करते हैं।
- बैच संगति. एनील फर्नेस तापमान में एक छोटा सा बदलाव समान रसायन विज्ञान वाले लॉट के बीच बढ़ाव को 5-8 अंक तक स्थानांतरित कर सकता है।
यदि आपका एप्लिकेशन 5xxx मिश्र धातुओं की उच्च लचीलापन पर निर्भर करता है, तो ऑर्डर करने से पहले दस्तावेजित मूल्यों की जांच करें।
 प्रलेखित बढ़ाव मूल्यों के साथ ईआर5356 एल्यूमीनियम वेल्डिंग तार 5xxx और 6xxx मिश्र धातुओं के लिए अनुशंसित, यह 5% मैग्नीशियम तार एनोडाइज्ड बेस मेटल रंग से मेल खाता है। यह पुष्टि करने के लिए कि यह आपकी लचीलापन आवश्यकताओं को पूरा करता है, आदेश देने से पहले AWS A5.10 के विरुद्ध सूचीबद्ध बढ़ाव की जाँच करें। उत्पाद देखें →
तार की सोर्सिंग करते समय बढ़ाव को कैसे सत्यापित करें
लॉट-विशिष्ट यांत्रिक परीक्षण रिपोर्ट के लिए पूछें, गेज की लंबाई और परीक्षण विधि की पुष्टि AWS A5.10 से करें, और अपने स्वयं के आने वाले निरीक्षण के साथ संख्या को मान्य करें।
- वितरित ड्रमों के लिए वास्तविक परीक्षण डेटा उद्धृत करते हुए अनुरूपता प्रमाणपत्र की आवश्यकता है, न कि ब्रोशर रेंज की।
- कच्चे माल के निशान की जाँच करें: बेस मिश्र धातु, वायर रॉड स्रोत, ड्राइंग पास और एनीलिंग रिकॉर्ड।
- परीक्षण विधि की पुष्टि करें; अलग-अलग गेज की लंबाई अलग-अलग बढ़ाव संख्या उत्पन्न करती है।
- महत्वपूर्ण कार्य के लिए ग्रूव्ड प्लेट पर इनकमिंग गाइडेड बेंड टेस्ट चलाएँ।
| मिश्रधातु | तार बढ़ाव, एनील्ड | जमा बढ़ाव | विशेषता |
| ईआर1100 | 30-40% | 18-30% | अधिकतम लचीलापन, कम ताकत |
| ER4043 | 12-18% | 6-12% | सिलिकॉन-आधारित, दरार-प्रतिरोधी, एनोडाइजिंग मैच |
| ईआर4943 | 15-20% | 9-14% | ER4043 की तुलना में अधिक ताकत, अच्छा रंग मिलान |
| ER5356 | 20-26% | 14-19% | उच्च शक्ति, नमनीय, रंग मिलान |
| ER5183 | 20-25% | 15-20% | समुद्री-ग्रेड, क्रायोजेनिक क्रूरता |
| ईआर5556 | 22-28% | 15-20% | उच्चतम मैग्नीशियम, अधिकतम ताकत |
6061 और अन्य ताप-उपचार योग्य मिश्र धातुओं के लिए, ईआर4043 डिफ़ॉल्ट भराव बना हुआ है और व्यापक रूप से स्टॉक किया गया है।
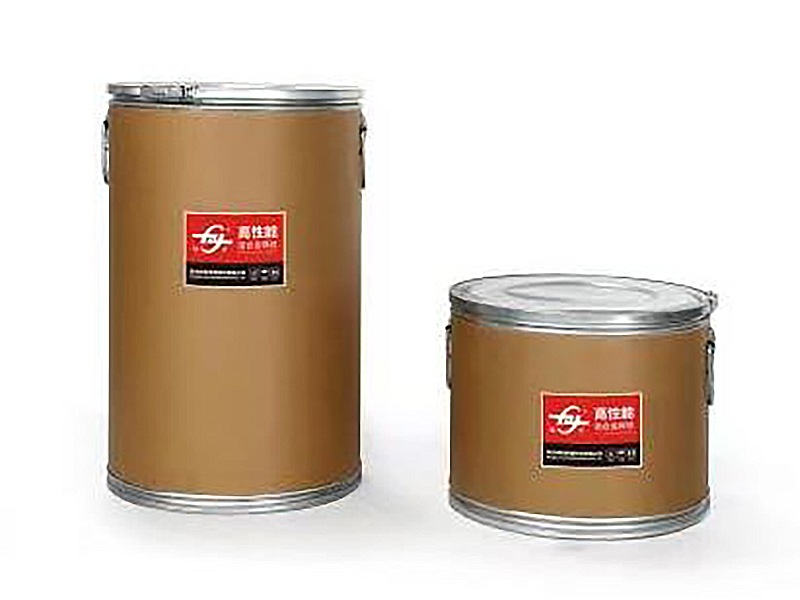 गर्मी-उपचार योग्य मिश्र धातुओं के लिए ER4043 सिलिकॉन एल्यूमीनियम वेल्डिंग तार उत्कृष्ट प्रवाहशीलता के साथ व्यापक रूप से भंडारित 5% सिलिकॉन भराव, 6061 और इसी तरह के मिश्र धातुओं के लिए आदर्श। उपयोग से पहले यह पुष्टि करने के लिए निर्माता के प्रक्रिया रिकॉर्ड को सत्यापित करें कि बढ़ाव सभी बैचों में सुसंगत है। उत्पाद देखें →
पुष्टि करें कि निर्माता दस्तावेज़ बनाता है मिश्र धातु से तैयार तार तक गुणवत्ता नियंत्रण प्रक्रिया और अनुरोध पर प्रक्रिया रिकॉर्ड की आपूर्ति कर सकता है। ट्रैसेबिलिटी एकमात्र व्यावहारिक प्रमाण है कि बढ़ाव सभी बैचों में दोहराया जा सकता है।
संरचनात्मक कार्यक्रमों के लिए, संस्थागत सत्यापन की तलाश करें। हांग्जो कुनली वेल्डिंग मटेरियल्स कंपनी लिमिटेड के पास डीबी, सीई, एबीएस, डीएनवी और सीसीएस अनुमोदन और सीआरआरसी और मेर्स्क के साथ योग्य आपूर्ति संबंध हैं।
उत्पादन में बढ़ाव को सुरक्षित रखने के लिए व्यावहारिक कदम
तार में निर्मित बढ़ाव केवल तभी संरक्षित होता है जब भंडारण, फ़ीड सिस्टम और वेल्डिंग पैरामीटर सतह की क्षति, नमी अवशोषण और चाप पर अनपेक्षित परिवर्तनों को रोकते हैं।
- खुले हुए स्पूलों को 40% सापेक्ष आर्द्रता से कम सूखी अलमारियों में रखें; नमी से ऑक्साइड परतें बढ़ती हैं जो दरार आरंभ करने वाले के रूप में कार्य करती हैं।
- न्यूनतम मोड़ के साथ पीटीएफई लाइनर्स के माध्यम से फ़ीड करें; तार को ठंडा कर देता है और लचीलापन कम कर देता है।
- जब बोर घिसाव 0.1 मिमी से अधिक हो तो संपर्क युक्तियाँ बदलें; घिसे हुए सिरे घर्षण बढ़ाते हैं और तार को खराब कर देते हैं।
- स्टिक-आउट को 15-20 मिमी रेंज में रखें; अत्यधिक स्टिक-आउट से हीटिंग प्रतिरोध बढ़ जाता है।
- उपयोग होने तक तार को मूल पैकेजिंग में रखें; त्वचा के तेल सरंध्रता पथ बनाते हैं।
तार बढ़ाव के बारे में अक्सर पूछे जाने वाले प्रश्न
एल्यूमीनियम वेल्डिंग तार के लिए अच्छा बढ़ाव प्रतिशत क्या है?
एनील्ड तार के लिए, 5xxx मिश्र धातु आमतौर पर 20-28%, 4xxx मिश्र धातु 12-18% और ER1100 30% से ऊपर प्रदान करते हैं। संरचनात्मक सेवा में जमा के लिए न्यूनतम 14-18% एक विश्वसनीय सीमा है।
क्या उच्च बढ़ाव का मतलब हमेशा बेहतर वेल्ड गुणवत्ता होता है?
नंबर ER4043 में ER5183 की तुलना में कम बढ़ाव है लेकिन गर्मी-उपचार योग्य मिश्र धातुओं पर बेहतर दरार प्रतिरोध है क्योंकि सिलिकॉन जमने की सीमा को नियंत्रित करता है। ताकत, संक्षारण प्रतिक्रिया और क्रैकिंग व्यवहार के साथ बढ़ाव को संतुलित करें।
5xxx तार 4xxx तार की तुलना में अधिक लम्बाई क्यों दिखाते हैं?
5xxx तारों में मैग्नीशियम भंगुर सिलिकॉन नेटवर्क के बिना ठोस समाधान द्वारा मजबूत होता है जो 4xxx तारों में लचीलेपन को सीमित करता है। एनीलिंग खींचे गए तार के लचीलेपन को बहाल करता है; रसायन शास्त्र छत तय करता है।
एल्यूमीनियम वेल्डिंग तार के लिए बढ़ाव परीक्षण को कौन सा मानक नियंत्रित करता है?
AWS A5.10 एल्यूमीनियम भराव धातुओं को वर्गीकृत करता है और तन्य प्रक्रियाओं का संदर्भ देता है; ISO 18273 मिश्र धातु पदनामों को परिभाषित करता है। केवल समान गेज लंबाई और परीक्षण विधि के अंतर्गत मानों की तुलना करें।
NEXT:पतले एल्युमीनियम के लिए एल्युमीनियम वेल्डिंग तार: मुख्य चयन कारकों की व्याख्या
संबंधित उत्पाद
-
 और देखें
5154 एल्यूमीनियम मिश्र धातु वेल्डिंग तार
-
 और देखें
ER4043 सिलिकॉन एल्यूमिनियम वेल्डिंग तार
-
 और देखें
ER4047 एल्यूमिनियम मिग वेल्डिंग तार
-
 और देखें
ईआर5154 अल-एमजी मिश्र धातु तार
-
 और देखें
ER5087 मैग्नीशियम एल्यूमिनियम वेल्डिंग तार
-
 और देखें
एल्यूमिनियम वेल्डिंग तार ER5183
-
 और देखें
एल्यूमिनियम वेल्डिंग तार ER5356
-
 और देखें
ER5554 एल्यूमिनियम वेल्डिंग तार
-
 और देखें
ER5556 एल्यूमिनियम वेल्डिंग तार
-
 और देखें
ER1100 एल्यूमिनियम वेल्डिंग तार
-
 और देखें
ER5754 एल्यूमिनियम वेल्डिंग तार
-
 और देखें
ER2319 एल्यूमिनियम वेल्डिंग तार

