
पतले एल्युमीनियम के लिए एल्युमीनियम वेल्डिंग तार: मुख्य चयन कारकों की व्याख्या
बेंच पर 1.6 मिमी 6061-टी6 शीट को उसी 1.2 मिमी ईआर5356 तार के साथ सेट करें जो 8 मिमी प्लेट पर साफ चलता है, और विफलता का अनुमान लगाया जा सकता है: मनके के पहले तीसरे भाग में जलन, विकृति जो शीट को ऊपर उठाती है, और हर हिचकिचाहट के पीछे सरंध्रता निशान। तार जो मोटी प्लेट पर काम करता है वह पतले खंडों पर गलत सामग्री है क्योंकि तार का चयन, मशीन सेटिंग्स नहीं, ताप संतुलन निर्धारित करता है। ये चयन कारक हैं जो तब मायने रखते हैं जब आधार धातु 3 मिमी या पतली हो।
क्यों पतला एल्युमीनियम गलत तार चुनने पर सज़ा देता है?
पतला एल्युमीनियम तब विफल हो जाता है जब गर्मी का इनपुट क्रॉस-सेक्शन द्वारा दूर किए जा सकने वाले तापमान से अधिक हो जाता है, और तार का चयन यह निर्धारित करता है कि जोड़ में कितनी गर्मी प्रवेश करती है।
एल्युमीनियम लगभग 237 W/mK पर ऊष्मा संचालित करता है, जो हल्के स्टील की तुलना में चार से पांच गुना तेज है, जबकि इसका गलनांक केवल 660 डिग्री सेल्सियस है। सतह पर ऑक्साइड की परत 2,072 डिग्री सेल्सियस के करीब पिघलती है। आधार के पिघलने और ऑक्साइड के टूटने के बीच का अंतर इतना संकीर्ण है कि बड़े आकार के तार से कोई भी अतिरिक्त गर्मी तुरंत जलने या शिथिलता के रूप में दिखाई देती है।
3 मिमी मोटाई से नीचे तार से संबंधित तीन कारक महत्वपूर्ण चर बन जाते हैं:
- हीट इनपुट: एक बड़े व्यास के तार को पिघलने के लिए उच्च धारा की आवश्यकता होती है, और पतला खंड उस ऊर्जा को तेजी से अवशोषित नहीं कर सकता है।
- चाप बल: भारी 5xxx तार एक गर्म, अधिक आक्रामक चाप उत्पन्न करते हैं जो पूल के जमने से पहले पतली सामग्री को काट देता है।
- तरलता: एक तार जो जल्दी गीला हो जाता है, वेल्ड पूल को जल्दी बंद कर देता है, जिससे पिघला हुआ क्षेत्र पतली शीट पर खुला रहता है।
बर्न-थ्रू तब होता है जब वेल्ड पूल पूरे खंड की मोटाई में प्रवेश करता है और पिघला हुआ धातु बाहर गिर जाता है। 3 मिमी से कम एल्यूमीनियम पर, सेटिंग समस्या होने से पहले बर्न-थ्रू एक तार चयन समस्या है।
मिश्र धातु परिवार प्रथम: 4xxx बनाम 5xxx
पतले एल्यूमीनियम के लिए, 4xxx परिवार (एल्यूमीनियम-सिलिकॉन) सुरक्षित डिफ़ॉल्ट है, जबकि 5xxx तार (एल्यूमीनियम-मैग्नीशियम) उन जोड़ों के लिए आरक्षित हैं जिन्हें उनकी ताकत या संक्षारण मिलान की आवश्यकता होती है।
ER4043 और ER4047 दो 4xxx तार हैं जिन पर फैब्रिकेटर पतले स्टॉक के लिए भरोसा करते हैं। उनकी सिलिकॉन सामग्री क्रमशः 5% और 12% पिघलने की सीमा को कम करती है और तरलता बढ़ाती है, इसलिए वेल्ड पूल गीला हो जाता है और जल्दी से जम जाता है - एक त्वरित फ्रीज बर्न-थ्रू के खिलाफ सबसे अच्छा बचाव है। 6xxx आधार धातुओं जैसे 6061 पर, 4xxx तार भी 5xxx तारों की तुलना में गर्म टूटने का बेहतर प्रतिरोध करते हैं।
ER5356 और ER5183, 5xxx वर्कहॉर्स, 5xxx बेस मेटल पर एनोडाइजिंग के बाद उच्च वेल्डेड ताकत और एक अच्छा रंग मिलान प्रदान करते हैं। पतली शीट पर व्यापार-बंद एक कठोर चाप और धीमी गति से गीला करने वाला पूल है। जब जोड़ को वास्तव में 5xxx ताकत की आवश्यकता होती है, तो 1.0 मिमी ER5356 काम करने योग्य होता है; 2 मिमी स्टॉक पर 1.2 मिमी को शायद ही कभी उचित ठहराया जाता है।
| चयन मानदंड | ER4043 (Al-Si5) | ER5356 (Al-Mg5) |
| सबसे अच्छा बेस मेटल मैच | 3xxx, 6xxx, 6061, कास्ट एल्यूमीनियम | 5xxx, 5052, 5083, 5086 |
| 6xxx पर हॉट-क्रैकिंग प्रतिरोध | ऊँचा | मध्यम, सावधान तकनीक की जरूरत है |
| वेल्डेड ताकत के रूप में | निचला, लगभग 170-200 एमपीए | ऊँचाer, about 240-280 MPa |
| पतली चादर पर तरलता | उत्कृष्ट, तेजी से गीला होना | निचला, कठोर चाप |
| एनोडाइज्ड रंग मिलान | गहरा भूरा | 5xxx बेस पर अच्छा मिलान |
| 2 मिमी पर जलने का जोखिम | निचला | ऊँचाer |
सबसे पतले 6xxx अनुभागों के लिए, नीचे दी गई ER4043 उत्पाद लाइन ट्रायल रन के लिए एक व्यावहारिक प्रारंभिक बिंदु है।
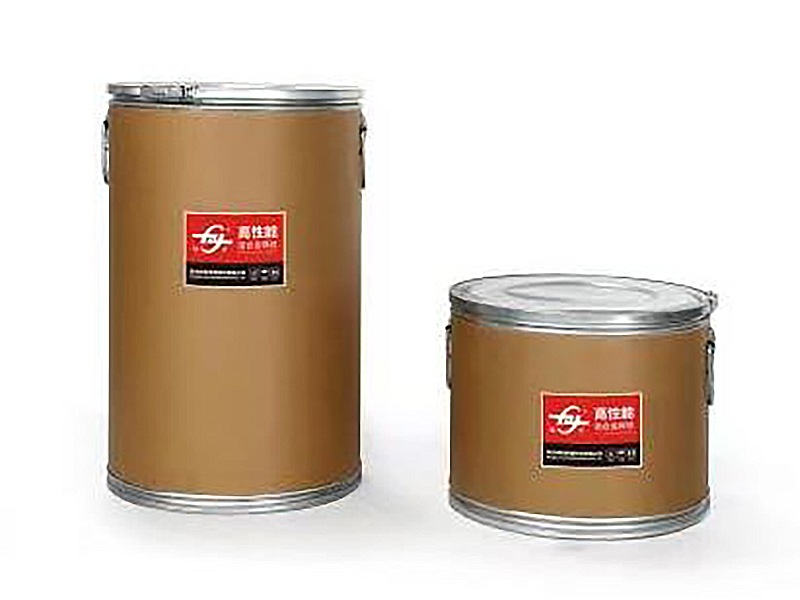 पतले 6xxx अनुभागों के लिए ER4043 सिलिकॉन एल्यूमीनियम वेल्डिंग तार यह 5% सिलिकॉन भराव धातु अच्छी प्रवाह क्षमता और पैठ प्रदान करती है, जो इसे तार के व्यास को समायोजित करने से पहले पतले 6xxx एल्यूमीनियम अनुभागों पर परीक्षण चलाने के लिए एक व्यावहारिक प्रारंभिक बिंदु बनाती है। उत्पाद देखें →
तार का व्यास हीट इनपुट को नियंत्रित करता है
तार का व्यास हीट इनपुट पर सबसे सीधा लीवर है: 3 मिमी से पतले एल्यूमीनियम के लिए, वोल्टेज या यात्रा की गति को छूने से पहले 1.2 मिमी से 1.0 मिमी या 0.8 मिमी तक गिरें।
प्रारंभिक व्यास निर्धारित करने के लिए जोड़ की मोटाई का उपयोग करें, और वर्तमान सीमा को परिणाम के रूप में मानें, इनपुट के रूप में नहीं। 1.2 मिमी तार को ठीक से पिघलने के लिए लगभग 120-160 ए की आवश्यकता होती है; 0.8 मिमी तार 60-90 ए पर साफ पिघलता है। 2 मिमी शीट पर, वह अंतर एक कुरकुरा मनका और छेद की एक पंक्ति के बीच की रेखा है।
आहार व्यास समस्या का दूसरा भाग है। एल्यूमीनियम तार नरम होता है, और 0.8 मिमी तार में लगभग 1.2 मिमी की स्तंभ शक्ति का एक तिहाई होता है। इसीलिए कास्ट और हेलिक्स सहनशीलता मायने रखती है: कास्ट, तार लूप का प्राकृतिक व्यास, 300 और 600 मिमी के बीच रहना चाहिए, जबकि हेलिक्स, एक सपाट सतह से ऊर्ध्वाधर लिफ्ट, 12 मिमी से नीचे रहना चाहिए। इस सीमा के बाहर के मान बर्डनेस्टिंग, अनियमित चाप प्रारंभ और असंगत तार विस्तार उत्पन्न करते हैं।
पतले 4xxx अनुप्रयोगों के लिए जहां पूल को जितनी जल्दी हो सके फ्रीज करना चाहिए, 12% सिलिकॉन के साथ ER4047 तरलता को ER4043 से भी आगे बढ़ाता है।
 12% सिलिकॉन के साथ ईआर4047 एल्यूमिनियम एमआईजी वेल्डिंग तार 12% सिलिकॉन के साथ, यह तार ER4043 की तुलना में अधिक तरलता प्रदान करता है, जिससे वेल्ड पूल को पतले 4xxx अनुप्रयोगों के लिए तेजी से जमने में मदद मिलती है। उत्कृष्ट संक्षारण प्रतिरोध और कम विरूपण भी प्रदान करता है। उत्पाद देखें →
फ़ीडेबिलिटी और आपूर्ति की गुणवत्ता निरंतरता तय करती है
यदि मिश्र धातु रसायन विज्ञान, सतह की स्थिति और यांत्रिक सहनशीलता स्पूल के बीच बहती है तो लगातार पतली शीट वेल्डिंग असंभव है।
एल्यूमीनियम पर सरंध्रता ज्यादातर हाइड्रोजन से आती है, जो सतह के ऑक्साइड, स्नेहक खींचने और अवशोषित नमी द्वारा पेश की जाती है। एक तार जो साफ दिखता है वह अभी भी प्रत्येक वेल्ड में सरंध्रता पैदा करने के लिए पर्याप्त अवशेष ले जा सकता है। विश्वसनीय आपूर्तिकर्ता पूरी लाइन को नियंत्रित करते हैं - कास्टिंग, होमोजेनाइज़िंग, ड्राइंग, सफाई और परत वाइंडिंग - और परीक्षण डेटा के साथ प्रत्येक गर्मी को वापस करते हैं।
प्रमाणपत्र यह भी संकेत देते हैं कि आपूर्तिकर्ता पहले से ही किन उद्योगों को सेवा दे रहा है। एल्यूमीनियम वेल्डिंग तार के लिए स्वीकृत तृतीय-पक्ष चिह्नों में डीबी, सीई, एबीएस, डीएनवी और सी.सी.एस शामिल हैं। एक निर्माता जिसके पास समुद्री और रेल प्रमाणन है, उसने ऐसे ऑडिट पास कर लिए हैं जो अधिकांश सामान्य प्रयोजन के तार संयंत्र कभी भी प्रयास नहीं करते हैं। हांग्जो कुनली वेल्डिंग सामग्री कं, लिमिटेड ऐसा ही एक निर्माता है: यह खुद को उच्च-प्रदर्शन एल्यूमीनियम वेल्डिंग तार के आयात-प्रतिस्थापन निर्माता के रूप में रखता है, जिसके पास एल्यूमीनियम तार उत्पादन का 20 से अधिक वर्षों का अनुभव है, इसकी वार्षिक क्षमता 2,500 टन से अधिक है, और इसका लगभग आधा उत्पादन 30 से अधिक देशों में निर्यात किया जाता है।
पाँच-चरणीय चयन वर्कफ़्लो
नीचे दिया गया पाँच-चरणीय वर्कफ़्लो प्रत्येक पतले-एल्यूमीनियम कार्य पर लागू होता है, चाहे आप MIG, TIG, या स्पंदित GMAW चलाते हों।
- आधार मिश्र धातु और तापमान की पहचान करें। पुष्टि करें कि क्या यह 6061-टी6 जैसा 6xxx श्रृंखला मिश्र धातु है या 5083 जैसा 5xxx मिश्र धातु है, क्योंकि वह अकेले ही भराव परिवार का फैसला करता है।
- मिश्र धातु परिवार को लॉक करें। 6xxx थिन स्टॉक के लिए 4xxx और 5xxx थिन स्टॉक के लिए 5xxx का उपयोग करें; व्यास पर विचार करने से पहले भराव को आधार धातु से मिलाएं।
- मोटाई तालिका से व्यास चुनें. 0.8 मिमी से 1.5 मिमी शीट तक और 1.0 मिमी से 1.5 से 3 मिमी तक शुरू करें; केवल 1.2 मिमी तक बढ़ें जब जोड़ 3 मिमी से अधिक हो।
- फ़ीडेबिलिटी डेटा की जाँच करें. 300 और 600 मिमी के बीच कास्ट की पुष्टि करें, 12 मिमी से नीचे हेलिक्स, और स्थिर स्पूल परत वाइंडिंग के साथ एक साफ, चमकदार तार की सतह।
- पता लगाने योग्य गुणवत्ता वाले दस्तावेज़ों का अनुरोध करें। पहले परीक्षण आदेश से पहले ताप प्रमाणपत्र, मिश्र धातु संरचना रिपोर्ट और डीबी, सीई, एबीएस, डीएनवी, या सीसीएस जैसे प्रमाणपत्रों की प्रतियां मांगें।
इन पांच बिंदुओं के माध्यम से काम करने में प्रति सामग्री परिवर्तन में लगभग दस मिनट लगते हैं और वेल्ड सेल तक पहुंचने से पहले अधिकांश पतली शीट विफलताओं को समाप्त कर दिया जाता है। उसी तर्क के संक्षिप्त संस्करण के लिए, तार चयन के लिए त्वरित निर्णय मार्गदर्शिका इस साइट पर सभी पांच चेकों को एक ही संदर्भ कार्ड में संपीड़ित किया जाता है।
अक्सर पूछे जाने वाले प्रश्न
पतले एल्युमीनियम के लिए सबसे अच्छा एल्युमीनियम वेल्डिंग तार कौन सा है?
1.5 और 3 मिमी के बीच के अधिकांश पतले एल्युमीनियम कार्य के लिए, 1.0 मिमी पर ईआर4043 डिफ़ॉल्ट प्रारंभिक बिंदु है। जब आपको अधिकतम तरलता और सबसे तेज़ संभव फ्रीज की आवश्यकता होती है तो ER4047 एक बेहतर विकल्प है, और ER5356 5xxx आधार धातुओं पर आधारित है जहां ताकत या रंग मिलान नियंत्रण में आसानी से अधिक मायने रखता है।
क्या मैं पतले एल्यूमीनियम के लिए ER5356 का उपयोग कर सकता हूँ?
हां, दो शर्तों के साथ: आधार धातु 5xxx मिश्र धातु होनी चाहिए, और व्यास 1.0 मिमी या छोटा होना चाहिए। एम्परेज कम रखें और यात्रा की गति अधिक रखें, क्योंकि अन्यथा गर्म 5xxx आर्क बर्न-थ्रू को धक्का देगा।
 5xxx मिश्र धातु और पतली शीट के लिए ER5356 एल्यूमीनियम वेल्डिंग तार 1.0 मिमी या छोटे व्यास का उपयोग करते समय यह 5% मैग्नीशियम भराव धातु पतले गेज में 5xxx आधार धातुओं के लिए उपयुक्त है। बर्न-थ्रू से बचने के लिए एम्परेज कम रखें और यात्रा की गति अधिक रखें। उत्पाद देखें →
1.5 से 2 मिमी एल्यूमीनियम के लिए कौन सा तार व्यास सर्वोत्तम है?
1.5 मिमी रेंज के लिए 0.8 मिमी और 2 मिमी तक की छलांग के लिए 1.0 मिमी का उपयोग करें। दोनों करंट को 110 ए से नीचे रखते हैं, जिससे वेल्ड पूल को पूरे खंड में गर्मी प्रवेश करने से पहले जमने के लिए पर्याप्त समय मिल जाता है।
मेरा पतला एल्यूमीनियम वेल्ड क्यों टूटता रहता है?
पतली 6xxx शीट पर क्रैकिंग लगभग हमेशा मैग्नीशियम युक्त भराव या एक छोटे वेल्ड पूल से गर्म क्रैकिंग होती है। ईआर4043 या ईआर4047 पर स्विच करें, जोड़ को साफ रखें, और यात्रा की गति बढ़ाएं ताकि पूल में रुकावट न हो।
NEXT:3डी प्रिंटिंग के लिए एल्युमीनियम मिश्र धातु के तार: मेटल एडिटिव मैन्युफैक्चरिंग में गुण, अनुप्रयोग और लाभ
संबंधित उत्पाद
-
 और देखें
5154 एल्यूमीनियम मिश्र धातु वेल्डिंग तार
-
 और देखें
ER4043 सिलिकॉन एल्यूमिनियम वेल्डिंग तार
-
 और देखें
ER4047 एल्यूमिनियम मिग वेल्डिंग तार
-
 और देखें
ईआर5154 अल-एमजी मिश्र धातु तार
-
 और देखें
ER5087 मैग्नीशियम एल्यूमिनियम वेल्डिंग तार
-
 और देखें
एल्यूमिनियम वेल्डिंग तार ER5183
-
 और देखें
एल्यूमिनियम वेल्डिंग तार ER5356
-
 और देखें
ER5554 एल्यूमिनियम वेल्डिंग तार
-
 और देखें
ER5556 एल्यूमिनियम वेल्डिंग तार
-
 और देखें
ER1100 एल्यूमिनियम वेल्डिंग तार
-
 और देखें
ER5754 एल्यूमिनियम वेल्डिंग तार
-
 और देखें
ER2319 एल्यूमिनियम वेल्डिंग तार

