
एल्युमीनियम वेल्डिंग तार की गुणवत्ता का परीक्षण कैसे करें: फैब्रिकेटर्स के लिए एक व्यावहारिक मार्गदर्शिका
बंदूक तक पहुँचने से पहले तार का परीक्षण क्यों करें?
तार आने तक काम सरल है: 6061-टी6 बॉक्स सेक्शन की 3 मीटर लंबाई, ईआर5356 का 1.2 मिमी स्पूल, और एक एमआईजी गन जिसने पूरी सुबह साफ मोतियों का उत्पादन किया है। पहले सीम के आधे रास्ते में चाप फूटना शुरू हो जाता है, वेल्ड चेहरे पर सरंध्रता टूट जाती है, और तार फ़ीड झटकेदार हो जाता है। मशीन नहीं बदली है. ऑपरेटर नहीं बदला है. तार है. अधिकांश एल्युमीनियम वेल्डिंग विफलताओं के लिए उपकरण या तकनीक को जिम्मेदार ठहराया जा सकता है, जिसका कारण उपभोज्य सामग्री को माना जा सकता है, और इसे दोबारा ठीक करने की तुलना में इसे ठीक करना कहीं अधिक सस्ता है: तार को लोड करने से पहले उसका परीक्षण करें .
एल्यूमीनियम वेल्डिंग तार अपने दोषों को अच्छी तरह छुपाता है। सतह ऑक्साइड, ड्राइंग स्नेहक अवशेष, ठीक अनुदैर्ध्य खरोंच, एक आउट-ऑफ-राउंड क्रॉस-सेक्शन, खराब कास्ट, और यहां तक कि एक पूरी तरह से अलग मिश्र धातु स्पूल पर सामान्य दिख सकती है। क्षति बाद में, वेल्ड के अंदर, सरंध्रता, खराब संलयन, या असफल मोड़ परीक्षण के रूप में प्रकट होती है। यह सच है कि एक योग्य वेल्डिंग प्रक्रिया और एक कुशल ऑपरेटर की जगह कोई नहीं ले सकता, लेकिन तार दोनों क्या हासिल कर सकते हैं इसकी ऊपरी सीमा निर्धारित करता है। 15 मिनट के आने वाले निरीक्षण में इनमें से अधिकांश समस्याओं का पता चल जाता है जबकि स्पूल को वापस लौटाना अभी भी आसान है।
उस निरीक्षण को AWS A5.10/A5.10M द्वारा तैयार किया जाना चाहिए, जो एल्यूमीनियम भराव धातुओं के लिए वर्गीकरण मानक है। यह मिश्र धातु संरचना रेंज, व्यास सहनशीलता, पैकेजिंग की स्थिति और प्रमाणीकरण आवश्यकताओं को परिभाषित करता है जिन्हें आपूर्तिकर्ता के तार को पूरा करना होता है। यदि किसी शिपमेंट को प्रमाणपत्र पर वर्गीकरण के अनुसार नहीं खोजा जा सकता है, तो प्रत्येक बाद की जांच को अतिरिक्त संदेह के साथ देखें।
दुकान-फर्श की जांच में कुछ मिनट लगते हैं
नीचे दिए गए किसी भी परीक्षण के लिए प्रयोगशाला की आवश्यकता नहीं है। लगभग एक मीटर तार को खोलने के लिए आपको एक साफ लिंट-फ्री कपड़ा, एक माइक्रोमीटर और पर्याप्त साफ फर्श स्थान की आवश्यकता होती है। उन्हें क्रम से चलाएं और आप ज्यामिति, सतह और भौतिकी को कवर करेंगे जो यह तय करते हैं कि तार ठीक से फ़ीड और वेल्ड कर सकता है या नहीं।
सतह की गुणवत्ता: मोड़-और-मोड़ परीक्षण
बेंड-एंड-ट्विस्ट परीक्षण, जिसे कभी-कभी धुआं परीक्षण भी कहा जाता है, सतह के संदूषण को तेजी से उजागर करता है। 250 मिमी का नमूना काटें, इसे प्रत्येक छोर से लगभग 50 मिमी 90° तक मोड़ें, एक छोर को सरौता से पकड़ें, और दूसरे छोर को पांच या छह पूर्ण मोड़ें। अत्यधिक ऑक्साइड वाला तार या अवशेष के टुकड़े खींचने वाला तार, धुआँ देता है, या मोड़ने पर बारीक कण फेंकता है; गंभीर मामलों में यह छह मोड़ से पहले ही टूट जाता है। घुमाने के बाद, तेज रोशनी में मोड़ों का निरीक्षण करें। अनुदैर्ध्य खरोंच, जिसे डाई लाइन के रूप में जाना जाता है, का मतलब है कि आपूर्तिकर्ता की ड्राइंग डाई खराब हो गई है या चिकनाई खराब है। एक साफ तार चिकना, शांत और कणों से मुक्त रहता है। फिर साफ कपड़े में एक या दो मीटर खींचें: कपड़े पर भूरे या काले रंग का जमाव संदूषण का अधिक सबूत है, जबकि हल्की एकसमान चमक सामान्य है।
कास्ट एंड हेलिक्स: द वन-मीटर अनविंड टेस्ट
स्पूल से लगभग एक मीटर तार निकालें और इसे स्वाभाविक रूप से साफ फर्श पर गिरने दें। इसे सीधा न खींचें या जबरदस्ती सपाट न करें। तार लूपों में व्यवस्थित हो जाता है, और दो संख्याएँ इसका वर्णन करती हैं। कास्ट उस वृत्त का व्यास है जो लूप बनाता है; हेलिक्स यह है कि लूप का मध्यबिंदु फर्श से कितनी दूर तक ऊपर उठता है। 1.2 मिमी एमआईजी तार के लिए, लगभग 300-600 मिमी की कास्ट और 25 मिमी या उससे कम का हेलिक्स व्यावहारिक मूल्य हैं, लेकिन संदर्भ हमेशा वह सीमा होनी चाहिए जो आपके आपूर्तिकर्ता ने अपने विनिर्देश में बताई है। बहुत अधिक कसी हुई कास्ट तार को स्पूल पर अत्यधिक घुमाती है और लाइनर से लड़ती है; एक उच्च हेलिक्स टिप पर एक व्हिपिंग क्रिया बनाता है जो एक अस्थिर चाप और अनियमित जमाव पैदा करता है। यही कारण है कास्ट और हेलिक्स नियंत्रण का वेल्ड गुणवत्ता और फीडिंग स्थिरता पर सीधा प्रभाव पड़ता है - और स्पूल लगाने से पहले इसकी जांच करना क्यों जरूरी है।
व्यास और अंडाकारता: माइक्रोमीटर जांच
तार की ताज़ा लंबाई के साथ तीन या अधिक स्थानों पर माइक्रोमीटर रीडिंग लें। प्रत्येक स्थिति में, व्यास पढ़ें, माइक्रोमीटर को एक चौथाई मोड़ पर घुमाएँ, और इसे फिर से पढ़ें। 1.2 मिमी तार के लिए, प्रतिष्ठित मिलें व्यास को बनाए रखती हैं ±0.01 मिमी , और अंडाकारता - एकल क्रॉस-सेक्शन पर सबसे बड़ी और सबसे छोटी रीडिंग के बीच का अंतर - 0.01 मिमी से नीचे रहना चाहिए। अंडरसिज्ड तार टिप से संपर्क खो देता है और चाप को भटका देता है; बड़े आकार के तार लाइनर जाम और पक्षियों के घोंसले का मुख्य कारण हैं। क्योंकि संपर्क टिप फिट वह है जो वर्तमान स्थानांतरण को एक स्थिर चाप में परिवर्तित करता है, व्यास सहिष्णुता अधिकांश क्रय विनिर्देश शीटों के सुझाव से कहीं अधिक मायने रखती है - इसे हर लॉट पर जांचें।
मिश्र धातु सत्यापन: प्रमाणपत्र पढ़ें, लेबल नहीं
आप आंख से एल्यूमीनियम मिश्र धातु की पहचान नहीं कर सकते। एक ER4043 स्पूल और एक ER5356 स्पूल शेल्फ पर समान दिखते हैं, फिर भी सिलिकॉन-आधारित 4xxx फिलर और मैग्नीशियम-आधारित 5xxx फिलर के बीच का अंतर तरलता, दरार प्रतिरोध, वेल्डेड ताकत और यहां तक कि एनोडाइज्ड वेल्ड के रंग को भी बदल देता है। इसलिए आने वाले निरीक्षण में सबसे महत्वपूर्ण दस्तावेज़ मिल परीक्षण प्रमाणपत्र (एमटीसी) है, जो आमतौर पर एन 10204 3.1 को जारी किया जाता है, जो लॉट की वास्तविक संरचना की रिपोर्ट करता है।
प्रत्येक वर्गीकरण की अपनी सीमाएँ होती हैं। एक के लिए प्रमाण पत्र ER5356 एल्यूमीनियम वेल्डिंग तार उदाहरण के लिए, मैग्नीशियम को 4.5-5.5% रेंज में दिखाना चाहिए, जिसमें सिलिकॉन 0.25% से नीचे और आयरन 0.40% से नीचे होना चाहिए। मैग्नीशियम वह है जो 5xxx वेल्ड को उनकी ताकत और संक्षारण प्रतिरोध देता है, इसलिए एक प्रमाणपत्र जो निचली सीमा की ओर बढ़ता है, उसे तार से पहले सवाल उठाना चाहिए।
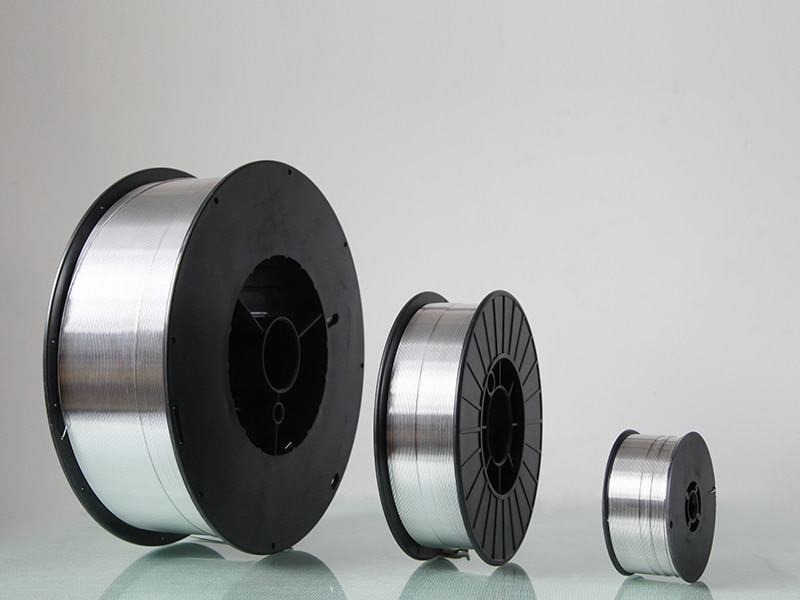 एल्यूमिनियम वेल्डिंग वायर ER5356 - कुनलिवेल्डिंग निर्माता कुनली एल्युमीनियम वेल्डिंग वायर ER5356 के लिए आपका पसंदीदा थोक विक्रेता है, जो आदर्श संक्षारण प्रतिरोध और मजबूती प्रदान करता है। समुद्री के लिए उपयुक्त,... उत्पाद देखें →
सिलिकॉन-आधारित परिवार एक अलग अध्ययन की मांग करता है। एक के लिए एक प्रमाण पत्र ER4043 सिलिकॉन एल्यूमीनियम वेल्डिंग तार सिलिकॉन को 4.5-6.0% पर सूचीबद्ध करना चाहिए, जो मिश्र धातु को उसकी तरलता और गर्म टूटने के प्रति प्रतिरोध प्रदान करता है। यदि वेल्ड को एनोडाइज़ किया जाना चाहिए, तो वह सिलिकॉन रेंज सौंदर्य के साथ-साथ यांत्रिक रूप से भी मायने रखती है।
 ER4043 एल्यूमिनियम वेल्डिंग वायर निर्माता, आपूर्तिकर्ता चीन ER4043 एल्यूमिनियम वेल्डिंग वायर निर्माताओं और OEM/ODM आपूर्तिकर्ताओं के रूप में, हांग्जो कुनली वेल्डिंग सामग्री कं, लिमिटेड थोक ए प्रदान करता है... उत्पाद देखें →
जांचें कि प्रमाणपत्र पर लॉट नंबर प्रत्येक स्पूल लेबल से मेल खाता है, और तारीख नोट करें: आर्द्र परिस्थितियों में बहुत लंबे समय तक संग्रहीत एल्यूमीनियम तार सरंध्रता पैदा करने के लिए पर्याप्त सतह नमी को अवशोषित करेगा, भले ही संरचना सही हो। यदि जोड़ गंभीर है और आपूर्तिकर्ता अप्रमाणित है, तो सकारात्मक सामग्री की पहचान के लिए ऑप्टिकल उत्सर्जन स्पेक्ट्रोमीटर (ओईएस) के साथ कुछ मिनट बिताएं। हालाँकि, अधिकांश फैब्रिकेशन दुकानों के लिए, उपरोक्त दुकान-फर्श जाँच के साथ सावधानीपूर्वक समीक्षा की गई एमटीसी पर्याप्त है।
निरीक्षण हेतु 15 मिनट की चेकलिस्ट
प्रतिक्रिया के बजाय निरीक्षण को नियमित बनाने के लिए, एक चेकलिस्ट का उपयोग करें जिसे एक स्टोरमैन, क्यूसी इंस्पेक्टर, या लीड वेल्डर मशीन को स्पूल सौंपे जाने से पहले लगभग 15 मिनट में पूरा कर सकता है।
| जांचें | विधि | स्वीकृति दिशानिर्देश | आवृत्ति |
|---|---|---|---|
| स्पूल और पैकेजिंग | मुड़े हुए फ्लैंग्स और फटे नमी अवरोधक की दृश्य जांच | कोई विकृति नहीं; कोई खुला या गंदा तार नहीं | हर स्पूल |
| सतही संदूषण | मोड़-और-मोड़ परीक्षण; साफ-सुथरे कपड़े से पोंछना | कोई परत, धुआं, डाई लाइन या कपड़े का अवशेष नहीं | हर स्पूल |
| कास्ट | 1 मीटर खोलना; लूप का व्यास मापें | आपूर्तिकर्ता द्वारा बताई गई सीमा के भीतर, उदा. 1.2 मिमी के लिए 300-600 मिमी | प्रत्येक लॉट |
| हेलिक्स | 1 मीटर खोलना; लूप वृद्धि को मापें | मध्यबिंदु पर 25 मिमी या उससे कम | प्रत्येक लॉट |
| व्यास और अंडाकारता | 3 स्थितियों पर माइक्रोमीटर, प्रति स्थिति दो अक्ष | ±0.01 मिमी of nominal for 1.2 mm; ovality ≤ 0.01 mm | प्रत्येक लॉट |
| मिश्रधातु का पता लगाने की क्षमता | एमटीसी, स्पूल लेबल और पैकिंग सूची की तुलना करें | AWS A5.10 सीमा के भीतर प्रमाणपत्र संरचना; लॉट नंबर मेल खाते हैं | प्रत्येक लॉट |
| फ़ीड और आर्क जांच | उत्पादन सेटिंग्स पर बंदूक के माध्यम से 2-3 मीटर चलाएं | चिकना चारा, स्थिर चाप, कोई पक्षी घोंसला नहीं | प्रत्येक नये लॉट का पहला स्पूल |
परिणाम को स्पूल पर या अपने प्राप्त लॉग में रिकॉर्ड करें। यदि कोई चेक विफल हो जाता है, तो स्पूल को अलग करें, साक्ष्य की तस्वीर लें और आपूर्तिकर्ता को लॉट नंबर दें। वे जो प्रतिक्रिया देते हैं वह आपको रिश्ते के बारे में उतना ही बताता है जितना प्रमाणपत्र बताता है।
परीक्षण के परिणाम आपके आपूर्तिकर्ता के बारे में क्या कहते हैं
आपको जो असफलताएँ मिलती हैं वे अलग-अलग दिशाओं की ओर इशारा करती हैं। सतह का संदूषण और डाई लाइनें सप्लायर की प्रक्रिया में घिसे-पिटे ड्राइंग डाई, खराब सफाई या कमजोर स्नेहन का सुझाव देती हैं। उच्च हेलिक्स और असंगत कास्ट पुन: स्पूलिंग या पारगमन में लापरवाह हैंडलिंग के दौरान गलत बैक-टेंशन की ओर इशारा करते हैं। आउट-ऑफ़-राउंड तार आमतौर पर खींचने या सीधा करने की समस्याओं से आते हैं। एक प्रमाणपत्र जो लॉट लेबल से मेल नहीं खाता है, वह सभी में सबसे गंभीर खोज है: इसका मतलब है कि आपूर्तिकर्ता की ट्रैसेबिलिटी प्रणाली में एक छेद है।
इससे पहले कि आप किसी नए स्रोत के लिए प्रतिबद्ध हों, यह समझने लायक है तार अनुकूलता सुनिश्चित करने के लिए एक विश्वसनीय आपूर्तिकर्ता क्या करता है अपने उपकरण, अपनी मिश्रधातुओं और अपनी निरीक्षण दिनचर्या के साथ। जो आपूर्तिकर्ता अपनी स्वयं की ड्राइंग लाइनें चलाते हैं और परीक्षण उपकरणों को फैक्ट्री के फर्श पर रखते हैं, उन व्यापारिक कंपनियों की तुलना में ऑडिट करना आसान होता है जो केवल आयातित रीलों को रीलेबल करते हैं। उन्हें तीन प्रश्नों का स्पष्ट उत्तर देने में भी सक्षम होना चाहिए:
- स्पूलिंग स्टेशन पर कास्ट और हेलिक्स को कैसे नियंत्रित किया जाता है?
- प्रत्येक उत्पादन लॉट पर व्यास का सत्यापन कैसे किया जाता है?
- क्या मिल प्रमाणपत्र आपके गोदाम में वास्तविक बैच को संदर्भित करता है, और क्या उस बैच की गर्मी का पता लगाया जा सकता है?
संरचनात्मक और समुद्री कार्यों के लिए, उच्च शक्ति वाले फिलर्स पर भी वही उचित परिश्रम लागू होता है। एक ER5183 एल्यूमीनियम वेल्डिंग तार , आमतौर पर 5083 प्लेट के लिए निर्दिष्ट, इसकी मैग्नीशियम सीमा के साथ 0.5-1.0% मैंगनीज दिखाना चाहिए; प्रमाणपत्र से आपको पिघली हुई वस्तु की ऊष्मा का पता लगाने में मदद मिलेगी। जब दस्तावेज़ इसका समर्थन करते हैं, तो शॉप-फ़्लोर परीक्षण केवल वही पुष्टि करते हैं जो निर्माता पहले से जानता था।
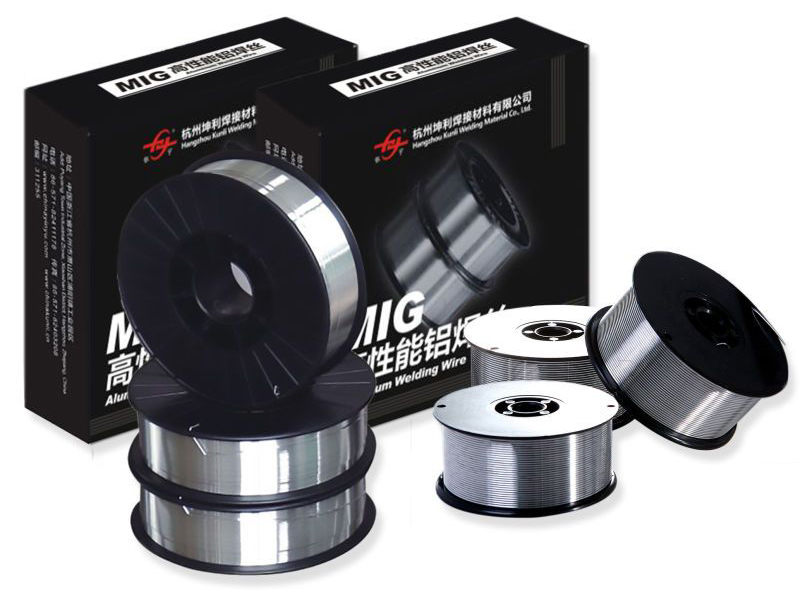 एल्युमीनियम वेल्डिंग वायर ER5183 निर्माता - कुनली आपूर्तिकर्ता कुनली निर्माता द्वारा आपूर्ति की गई एल्यूमिनियम वेल्डिंग वायर ईआर5183, ऑटोमोटिव और औद्योगिक वेल्डिंग के लिए उपयुक्त है, बड़ी मजबूती और सुधार के साथ... उत्पाद देखें →
एक अंतिम नोट: परीक्षण केवल आधी लड़ाई है। एक बार जब तार गुजर जाए, तो इसे सूखे, तापमान-स्थिर क्षेत्र में रखें, प्रत्येक उपयोग के बाद नमी अवरोधक को बदलें, और पहले सीलबंद पैकेज का उपयोग करें। माल-आवक चरण में आपके द्वारा सत्यापित की गई गुणवत्ता तब तक जीवित रहनी चाहिए जब तक कि तार वास्तव में वेल्ड न बन जाए - और जिस तार का परीक्षण किया गया और संरक्षित किया गया वह एक ऐसा तार है जिसे दोबारा काम करने में आपको एक दोपहर भी खर्च नहीं करना पड़ेगा।
NEXT:एल्युमीनियम वेल्डिंग तार निर्माता तार की गुणवत्ता को कैसे नियंत्रित करते हैं?
संबंधित उत्पाद
-
 और देखें
5154 एल्यूमीनियम मिश्र धातु वेल्डिंग तार
-
 और देखें
ER4043 सिलिकॉन एल्यूमिनियम वेल्डिंग तार
-
 और देखें
ER4047 एल्यूमिनियम मिग वेल्डिंग तार
-
 और देखें
ईआर5154 अल-एमजी मिश्र धातु तार
-
 और देखें
ER5087 मैग्नीशियम एल्यूमिनियम वेल्डिंग तार
-
 और देखें
एल्यूमिनियम वेल्डिंग तार ER5183
-
 और देखें
एल्यूमिनियम वेल्डिंग तार ER5356
-
 और देखें
ER5554 एल्यूमिनियम वेल्डिंग तार
-
 और देखें
ER5556 एल्यूमिनियम वेल्डिंग तार
-
 और देखें
ER1100 एल्यूमिनियम वेल्डिंग तार
-
 और देखें
ER5754 एल्यूमिनियम वेल्डिंग तार
-
 और देखें
ER2319 एल्यूमिनियम वेल्डिंग तार

