
एल्युमीनियम वेल्डिंग वायर ER5183 5083 पर अच्छा प्रदर्शन क्यों करता है?
जब एल्यूमीनियम भागों को जोड़ने की आवश्यकता होती है, तो भराव तार का सीधा संबंध होता है कि तैयार जोड़ कैसे व्यवहार करता है। चयन केवल एक तार चुनने का मामला नहीं है जो वेल्डिंग के दौरान पिघल सकता है। आधार धातु की संरचना, जोड़ की स्थिति, वेल्डिंग प्रक्रिया और उपयोग से पहले तार को संभालने का तरीका सभी परिणाम को प्रभावित कर सकते हैं।
5083 एल्यूमीनियम के साथ काम करते समय यह विशेष रूप से प्रासंगिक है। यह व्यापक रूप से उन अनुप्रयोगों से जुड़ा हुआ है जहां ताकत और संक्षारण प्रतिरोध मायने रखता है, इसलिए भराव सामग्री को आधार धातु की विशेषताओं के अनुरूप होना चाहिए। एल्यूमीनियम वेल्डिंग वायर ER5183 को आमतौर पर इस प्रकार के काम के लिए माना जाता है क्योंकि इसकी संरचना अपेक्षाकृत उच्च मैग्नीशियम सामग्री वाले एल्यूमीनियम मिश्र धातुओं के लिए उपयुक्त है।
इसलिए फिलर वायर और 5083 के बीच का संबंध एक साधारण उत्पाद-से-उत्पाद मिलान से कहीं अधिक है। सामग्री संरचना, तार का व्यास, परिरक्षण की स्थिति, सतह की सफाई, भंडारण और उत्पादन नियंत्रण सभी वेल्डिंग प्रक्रिया को प्रभावित कर सकते हैं। इन कारकों को एक साथ देखने से इस बात की स्पष्ट तस्वीर मिलती है कि ER5183 का उपयोग 5083 के साथ क्यों किया जाता है और निर्माण के दौरान इसके प्रदर्शन पर क्या प्रभाव पड़ सकता है।
ER5183 को 5083 एल्यूमिनियम वेल्डिंग के लिए क्या उपयुक्त बनाता है
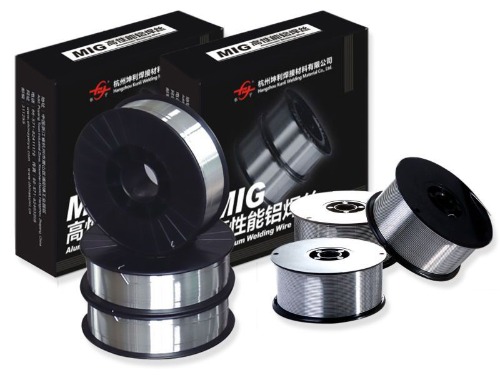
ER5183 और 5083 के बीच संबंध उनकी भौतिक विशेषताओं से शुरू होता है। दोनों एल्यूमीनियम मिश्र धातु हैं जो एक महत्वपूर्ण मिश्र धातु तत्व के रूप में मैग्नीशियम से जुड़े हैं। यह भराव सामग्री को उच्च-मैग्नीशियम एल्यूमीनियम वेल्डिंग की सामान्य आवश्यकताओं के अनुकूल बनाता है।
एक भराव तार को एक वेल्ड धातु बनाने की आवश्यकता होती है जो आसपास की आधार धातु के साथ काम करती है। यदि भराव संरचना खराब रूप से मेल खाती है, तो तैयार जोड़ मूल सामग्री से अपेक्षित विशेषताएं प्रदान नहीं कर सकता है। 5083 के लिए, मैग्नीशियम युक्त भराव का चयन वेल्ड क्षेत्र और मूल सामग्री के बीच एक उपयुक्त संबंध बनाए रखने में मदद करता है।
इस मैच का आकलन करते समय विचार करने के लिए कई कारक हैं:
| विचार | यह क्यों मायने रखता है? |
| आधार धातु संरचना | भराव सामग्री की पसंद को प्रभावित करता है |
| मैग्नीशियम सामग्री | वेल्ड धातु की विशेषताओं को प्रभावित करता है |
| संक्षारण वातावरण | भराव चयन को प्रभावित कर सकता है |
| संयुक्त आवश्यकताएँ | वेल्डिंग विधि और सामग्री की पसंद को प्रभावित करें |
| सतह की स्थिति | वेल्ड स्थिरता को प्रभावित कर सकता है |
दूसरी बात यह है कि वेल्डिंग स्थानीय स्तर पर सामग्री को बदल देती है। जोड़ के आसपास का क्षेत्र गर्म होने, पिघलने और ठंडा होने का अनुभव करता है, इसलिए वेल्ड धातु केवल आधार धातु के अछूते खंड की तरह व्यवहार नहीं करती है। संगत संरचना वाला भराव चुनने से वेल्ड और आसपास के एल्यूमीनियम के बीच अनावश्यक अंतर को कम करने में मदद मिलती है।
इस कारण से, एल्यूमीनियम वेल्डिंग वायर ER5183 अक्सर 5083 वेल्डिंग से जुड़ा होता है, जहां तैयार जोड़ के गुणों को आधार सामग्री की विशेषताओं के साथ संगत रहने की आवश्यकता होती है।
मैग्नीशियम सामग्री ER5183 वेल्ड प्रदर्शन को कैसे प्रभावित करती है
एल्यूमीनियम-मैग्नीशियम मिश्र धातुओं के व्यवहार में मैग्नीशियम की महत्वपूर्ण भूमिका होती है। भराव तार में, इसकी उपस्थिति वेल्ड क्षेत्र में बनने वाली धातु की विशेषताओं को प्रभावित करती है।
मैग्नीशियम की मात्रा को बाकी मिश्र धातु संरचना से अलग करके नहीं देखा जा सकता है। एक वेल्डिंग तार को एक परिभाषित सामग्री सीमा के साथ तैयार किया जाता है ताकि इसका व्यवहार एक बैच से दूसरे बैच तक सुसंगत रहे। संरचना में परिवर्तन पिघली हुई धातु के व्यवहार के साथ-साथ ठंडे वेल्ड की विशेषताओं को भी प्रभावित कर सकता है।
ER5183 के लिए, मैग्नीशियम उच्च-मैग्नीशियम एल्यूमीनियम मिश्र धातुओं के लिए डिज़ाइन किए गए भराव से अपेक्षित गुणों में योगदान देता है। यह एक कारण है कि इसे 5083 जैसी वेल्डिंग सामग्री पर विचार किया जाता है।
हालाँकि, मैग्नीशियम को जोड़ना या नियंत्रित करना केवल एक तत्व को बढ़ाने के बारे में नहीं है। मिश्र धातु का समग्र संतुलन मायने रखता है। अन्य तत्व और अशुद्धियाँ भी तैयार तार और वेल्ड धातु की स्थिति को प्रभावित कर सकती हैं।
उत्पादन के दौरान, निर्माताओं को निम्नलिखित पर ध्यान रखने की आवश्यकता है:
- कच्चे माल की स्थिरता
- मिश्रधातु रचना
- पिघलने और प्रसंस्करण की स्थिति
- सामग्री की सफाई
- अंतिम तार की स्थिति
वेल्डिंग के दौरान भी यही सिद्धांत लागू होता है। यदि भराव तार दूषित है या गलत तरीके से संभाला गया है, तो इसकी इच्छित सामग्री विशेषताएँ एक सुसंगत वेल्डिंग प्रक्रिया में तब्दील नहीं हो सकती हैं।
व्यावहारिक रूप से, मैग्नीशियम की भूमिका यह समझाने में मदद करती है कि सभी एल्यूमीनियम वेल्डिंग तारों को विनिमेय सामग्री के रूप में मानने के बजाय एल्यूमीनियम वेल्डिंग तार ER5183 को 5083 के लिए क्यों माना जाता है।
ER5183 का उपयोग करते समय तार का व्यास क्यों मायने रखता है?
तार का व्यास अपेक्षाकृत सरल विनिर्देश है, लेकिन यह वेल्डिंग प्रक्रिया को नियंत्रित करने के तरीके को प्रभावित कर सकता है। वेल्डिंग उपकरण के माध्यम से आपूर्ति किए जाने पर एक छोटा या बड़ा तार बिल्कुल उसी तरह से व्यवहार नहीं करता है।
चयनित व्यास वेल्डिंग उपकरण, संयुक्त डिजाइन, सामग्री की मोटाई और काम करने की स्थिति से जुड़ा हुआ है। एक तार जो सेटअप से अच्छी तरह मेल नहीं खाता है, फीडिंग या आर्क नियंत्रण को और अधिक कठिन बना सकता है।
तार का व्यास कई व्यावहारिक पहलुओं को प्रभावित कर सकता है:
- तार कितनी तेजी से डाला जाता है
- जोड़ में कितनी भराव सामग्री प्रवेश करती है
- ऑपरेटर वेल्ड को कैसे नियंत्रित करता है
- उपकरण से तार कितनी आसानी से गुजर जाता है
- वेल्डिंग सेटिंग्स को कैसे समायोजित करने की आवश्यकता है
एल्युमीनियम वेल्डिंग के लिए, फीडिंग की स्थिति पर विशेष ध्यान देने की आवश्यकता है क्योंकि एल्युमीनियम तार अपेक्षाकृत नरम होता है। एक खराब समायोजित फीडिंग पथ, अत्यधिक प्रतिरोध, या एक अनुपयुक्त संपर्क घटक प्रभावित कर सकता है कि तार वेल्डिंग क्षेत्र तक कितनी आसानी से पहुंचता है।
स्पूल की स्थिति भी मायने रखती है। यदि तार असमान रूप से घाव हो गया है या संभालने के दौरान क्षतिग्रस्त हो गया है, तो नाममात्र तार व्यास उपयुक्त होने पर भी फीडिंग संबंधी समस्याएं सामने आ सकती हैं।
इसलिए एल्युमीनियम वेल्डिंग वायर ER5183 के व्यास का चयन एक अलग खरीद निर्णय के बजाय वेल्डिंग उपकरण और जोड़ के साथ मिलकर किया जाना चाहिए।
शील्डिंग गैस और वेल्डिंग सेटिंग्स ER5183 को कैसे प्रभावित करती हैं
एक बार जब भराव तार और आधार धातु का चयन हो जाता है, तो आसपास की वेल्डिंग स्थितियाँ महत्वपूर्ण हो जाती हैं। गर्म होने पर एल्युमीनियम आसपास के वातावरण के साथ आसानी से प्रतिक्रिया करता है, इसलिए वेल्डिंग क्षेत्र को उपयुक्त सुरक्षा की आवश्यकता होती है।
परिरक्षण गैस पिघले हुए वेल्ड क्षेत्र को आसपास की हवा से अलग करने में मदद करती है। यदि गैस कवरेज में गड़बड़ी होती है, तो वेल्ड संदूषण के प्रति अधिक संवेदनशील हो सकता है। गैस का प्रवाह, टॉर्च की स्थिति, लीक, ड्राफ्ट और गैस वितरण उपकरण की स्थिति सभी जोड़ के आसपास की सुरक्षा को प्रभावित कर सकते हैं।
वेल्डिंग सेटिंग्स को भी एक साथ काम करने की आवश्यकता है। करंट, वोल्टेज, वायर फीड, यात्रा गति और टॉर्च की गति स्वतंत्र नियंत्रण नहीं हैं। एक सेटिंग बदलने से दूसरों के व्यवहार का तरीका बदल सकता है।
उदाहरण के लिए, यदि तार को ऐसी दर से आपूर्ति की जाती है जो वेल्डिंग की स्थिति से मेल नहीं खाती है, तो चाप अस्थिर हो सकता है। यदि टॉर्च बहुत तेज़ी से चलती है, तो जोड़ को पर्याप्त गर्मी या भराव सामग्री नहीं मिल सकती है। बहुत धीरे चलने से स्थानीय क्षेत्र में अत्यधिक गर्मी पैदा हो सकती है।
एक सुसंगत प्रक्रिया आमतौर पर एक ही समय में कई चीजों की जाँच पर निर्भर करती है:
- वेल्डिंग उपकरण सही ढंग से समायोजित किया गया है।
- परिरक्षण गैस बिना किसी रुकावट के वेल्डिंग क्षेत्र तक पहुंचती है।
- तार फीडिंग पथ से सुचारू रूप से चलता है।
- संयुक्त सतहों को ठीक से तैयार किया जाता है।
- मशाल की गति यथोचित रूप से सुसंगत रहती है।
ये स्थितियाँ मायने रखती हैं क्योंकि एल्युमीनियम वेल्डिंग वायर ER5183 अनुपयुक्त उपकरण सेटिंग्स या खराब संयुक्त तैयारी से उत्पन्न हर समस्या की भरपाई नहीं कर सकता है।
ER5183 एल्यूमीनियम वेल्डिंग तार के साथ सरंध्रता क्यों हो सकती है?
सरंध्रता उन मुद्दों में से एक है जो एल्युमीनियम वेल्डिंग के दौरान ध्यान आकर्षित कर सकता है। जब पिघला हुआ पदार्थ ठंडा होने पर अवांछित गैस फंस जाती है तो वेल्ड धातु में छोटे गैस पॉकेट बन सकते हैं।
भराव तार परेशानी का केवल एक संभावित स्रोत है। नमी, तेल, गंदगी, अशुद्ध आधार सतह, या अपर्याप्त परिरक्षण भी समस्या में योगदान कर सकता है।
इसलिए जब झरझरा वेल्ड दिखाई दे तो आसपास के वातावरण पर विचार किया जाना चाहिए। संदूषण के संपर्क में आया तार साफ सामग्री से भिन्न व्यवहार कर सकता है। यही बात बेस मेटल पर भी लागू होती है। सतह पर जमाव वेल्डिंग क्षेत्र में प्रवेश कर सकता है और प्रक्रिया में हस्तक्षेप कर सकता है।
निरीक्षण के लिए सामान्य क्षेत्रों में शामिल हैं:
- तार की सतह
- आधार धातु की सतह
- भंडारण की स्थिति
- गैस आपूर्ति
- गैस वितरण उपकरण
- संयुक्त तैयारी
- वेल्डिंग आंदोलन
सरंध्रता को असंगत वेल्डिंग स्थितियों से भी जोड़ा जा सकता है। गैस कवरेज या टॉर्च की स्थिति में अचानक परिवर्तन से पिघला हुआ वेल्ड क्षेत्र हवा के संपर्क में आ सकता है। वेल्डिंग क्षेत्र के आसपास अत्यधिक गड़बड़ी का समान प्रभाव हो सकता है।
प्रत्येक छिद्र को भराव सामग्री से जोड़ने के बजाय, संपूर्ण वेल्डिंग वातावरण की जांच करना अधिक उपयोगी है। एल्युमीनियम वेल्डिंग वायर ER5183 का उपयोग करते समय यह दृष्टिकोण विशेष रूप से प्रासंगिक है क्योंकि वेल्डिंग प्रक्रिया के दौरान तार, आधार सामग्री, उपकरण और आसपास की स्थितियाँ सभी परस्पर क्रिया करती हैं।
क्या ER5183 का उपयोग अन्य एल्यूमीनियम मिश्र धातुओं के लिए किया जा सकता है
ER5183 5083 से संबद्ध है, लेकिन इसका उपयोग एकल एल्यूमीनियम मिश्र धातु तक सीमित नहीं है। अधिक उपयोगी प्रश्न यह है कि क्या भराव संरचना विशेष आधार धातु और तैयार जोड़ की आवश्यकताओं के लिए उपयुक्त है।
अन्य एल्यूमीनियम-मैग्नीशियम मिश्र धातुओं में ऐसी विशेषताएं हो सकती हैं जो मैग्नीशियम युक्त भराव को उपयुक्त बनाती हैं। हालाँकि, तथ्य यह है कि दो सामग्रियां एल्यूमीनियम मिश्र धातु हैं, इसका मतलब स्वचालित रूप से यह नहीं है कि उन्हें एक ही भराव तार का उपयोग करना चाहिए।
किसी अन्य मिश्र धातु पर विचार करते समय, कई बिंदुओं की जाँच की जानी चाहिए:
| सामग्री पर विचार | विचारणीय प्रश्न |
| मिश्र धातु परिवार | क्या आधार धातु संरचना भराव के साथ संगत है? |
| संयुक्त उद्देश्य | वेल्डेड क्षेत्र से किन विशेषताओं की आवश्यकता होती है? |
| संक्षारण की स्थिति | क्या जोड़ को मांगलिक माहौल में उजागर किया जाएगा? |
| वेल्डिंग विधि | क्या फिलर चयनित प्रक्रिया के लिए उपयुक्त है? |
| निर्माण की शर्तें | क्या तार को ठीक से खिलाया और नियंत्रित किया जा सकता है? |
यहीं पर विभिन्न भराव सामग्रियों के बीच तुलना भी उपयोगी हो जाती है। एक एल्यूमीनियम मिश्र धातु समूह के लिए डिज़ाइन किया गया फिलर दूसरे समूह के लिए डिज़ाइन किए गए फिलर की तुलना में अलग-अलग कारणों से चुना जा सकता है।
इसलिए चयन आधार धातु और संयुक्त आवश्यकताओं से शुरू होना चाहिए। एल्यूमीनियम वेल्डिंग वायर ER5183 अन्य एल्यूमीनियम मिश्र धातुओं से जुड़ी कुछ स्थितियों में उपयुक्त हो सकता है, लेकिन उपयुक्तता को केवल मिश्र धातु के नाम से मानने के बजाय मामले दर मामले पर विचार किया जाना चाहिए।
ER5183 वेल्डिंग तार को कैसे संग्रहित और संभालना चाहिए
वेल्डिंग टॉर्च तक पहुंचने से पहले वेल्डिंग तार की स्थिति कार्य प्रक्रिया को प्रभावित कर सकती है। इसलिए उचित भंडारण एक ऐसी समस्या के बजाय सामग्री नियंत्रण का हिस्सा है जो वेल्डिंग शुरू होने पर ही शुरू होती है।
तार को नमी, धूल, तेल और अन्य दूषित पदार्थों से बचाया जाना चाहिए। इसकी मूल पैकेजिंग भंडारण के दौरान सामग्री को सुरक्षित रखने में मदद कर सकती है, लेकिन खोलने के बाद संभालना भी मायने रखता है।
कुछ बुनियादी अभ्यास तार की स्थिति बनाए रखने में मदद कर सकते हैं:
- अप्रयुक्त तार को साफ और सूखे भंडारण क्षेत्र में रखें।
- खुले स्पूल रखने से बचें जहां नमी जमा हो सकती है।
- तार को साफ उपकरण से संभालें।
- तार को तेल और अन्य दूषित पदार्थों से दूर रखें।
- वेल्डिंग उपकरण पर रखने से पहले स्पूल की जाँच करें।
- आंशिक रूप से उपयोग की गई सामग्री को तब सुरक्षित रखें जब इसका उपयोग नहीं किया जा रहा हो।
पैकेजिंग क्षति पर भी ध्यान देना चाहिए। यदि कोई पैकेज खोला गया है, फटा है, या अनुपयुक्त परिस्थितियों में खुला है, तो उपयोग से पहले तार की जांच की जानी चाहिए।
भंडारण विशेष रूप से एल्यूमीनियम वेल्डिंग वायर ER5183 के लिए प्रासंगिक है क्योंकि संदूषण हमेशा एक नज़र में दिखाई नहीं दे सकता है। एक तार प्रयोग करने योग्य दिख सकता है जबकि उसकी सतह की स्थिति पहले ही बदल चुकी है।
अच्छी हैंडलिंग उचित वेल्डिंग तैयारी को प्रतिस्थापित नहीं करती है, लेकिन यह प्रक्रिया से भिन्नता के एक परिहार्य स्रोत को हटा देती है।
ER5183 वेल्डिंग वायर के लिए कौन सी गुणवत्ता जांच मायने रखती है
तार को वेल्डिंग ऑपरेशन में पहुंचाने से पहले गुणवत्ता नियंत्रण शुरू हो जाता है। तैयार उत्पाद को एक सुसंगत सामग्री संरचना और भौतिक स्थिति बनाए रखने की आवश्यकता होती है ताकि इसे अनुमानित तरीके से संसाधित और उपयोग किया जा सके।
निर्माताओं के लिए, तार की जांच करने में उसके स्वरूप को देखने से कहीं अधिक शामिल होता है। उत्पादन प्रक्रिया को कच्चे माल से लेकर निर्माण, सतह उपचार, वाइंडिंग और पैकेजिंग तक विभिन्न चरणों में नियंत्रण की आवश्यकता होती है।
महत्वपूर्ण निरीक्षण क्षेत्रों में शामिल हो सकते हैं:
| गुणवत्ता क्षेत्र | क्या चेक किया गया है |
| सामग्री रचना | मिश्रधातु की संगति |
| तार का व्यास | तार के अनुदिश नियमितता |
| सतह की स्थिति | साफ़ और उपयुक्त सतह |
| तार का आकार | लगातार गठन और घुमावदार |
| दूध पिलाने की स्थिति | उपकरण के माध्यम से सुचारू आवाजाही |
| पैकेजिंग | भंडारण और परिवहन के दौरान सुरक्षा |
तार के व्यास पर विशेष ध्यान देने की आवश्यकता है क्योंकि छोटे बदलाव खिला व्यवहार को प्रभावित कर सकते हैं। सतह की स्थिति भी महत्वपूर्ण है क्योंकि अवशेष या संदूषण वेल्डिंग समस्याओं का स्रोत बन सकता है।
स्पूलिंग को नज़रअंदाज़ नहीं किया जाना चाहिए। एक उचित रूप से गठित स्पूल तार को नियंत्रित तरीके से पैकेज छोड़ने की अनुमति देता है। असमान वाइंडिंग, क्षतिग्रस्त तार, या खराब हैंडलिंग से फीडिंग संबंधी कठिनाइयां पैदा हो सकती हैं, भले ही सामग्री इच्छित संरचना से मेल खाती हो।
के लिए एल्यूमिनियम वेल्डिंग तार ER5183 इसलिए, उत्पादन नियंत्रण कई चरणों को जोड़ता है जो पहली बार में असंबंधित लग सकते हैं। सामग्री की संरचना वेल्ड धातु को प्रभावित करती है, तार का निर्माण फीडिंग को प्रभावित करता है, सतह की स्थिति सफाई को प्रभावित करती है, और पैकेजिंग प्रभावित करती है कि सामग्री उपयोग के बिंदु पर कैसे पहुंचती है।
परिणामस्वरूप, ER5183 और 5083 के बीच का संबंध भराव मिश्र धातु से कहीं अधिक द्वारा आकार दिया गया है। आधार धातु, भराव संरचना, तार की स्थिति, वेल्डिंग सेटअप, संयुक्त तैयारी, भंडारण और विनिर्माण नियंत्रण सभी का यह निर्धारित करने में एक हिस्सा है कि वेल्डिंग प्रक्रिया कैसे व्यवहार करती है।
NEXT:एल्युमीनियम वेल्डिंग तार निर्माता तार की गुणवत्ता को कैसे नियंत्रित करते हैं?
संबंधित उत्पाद
-
 और देखें
5154 एल्यूमीनियम मिश्र धातु वेल्डिंग तार
-
 और देखें
ER4043 सिलिकॉन एल्यूमिनियम वेल्डिंग तार
-
 और देखें
ER4047 एल्यूमिनियम मिग वेल्डिंग तार
-
 और देखें
ईआर5154 अल-एमजी मिश्र धातु तार
-
 और देखें
ER5087 मैग्नीशियम एल्यूमिनियम वेल्डिंग तार
-
 और देखें
एल्यूमिनियम वेल्डिंग तार ER5183
-
 और देखें
एल्यूमिनियम वेल्डिंग तार ER5356
-
 और देखें
ER5554 एल्यूमिनियम वेल्डिंग तार
-
 और देखें
ER5556 एल्यूमिनियम वेल्डिंग तार
-
 और देखें
ER1100 एल्यूमिनियम वेल्डिंग तार
-
 और देखें
ER5754 एल्यूमिनियम वेल्डिंग तार
-
 और देखें
ER2319 एल्यूमिनियम वेल्डिंग तार

